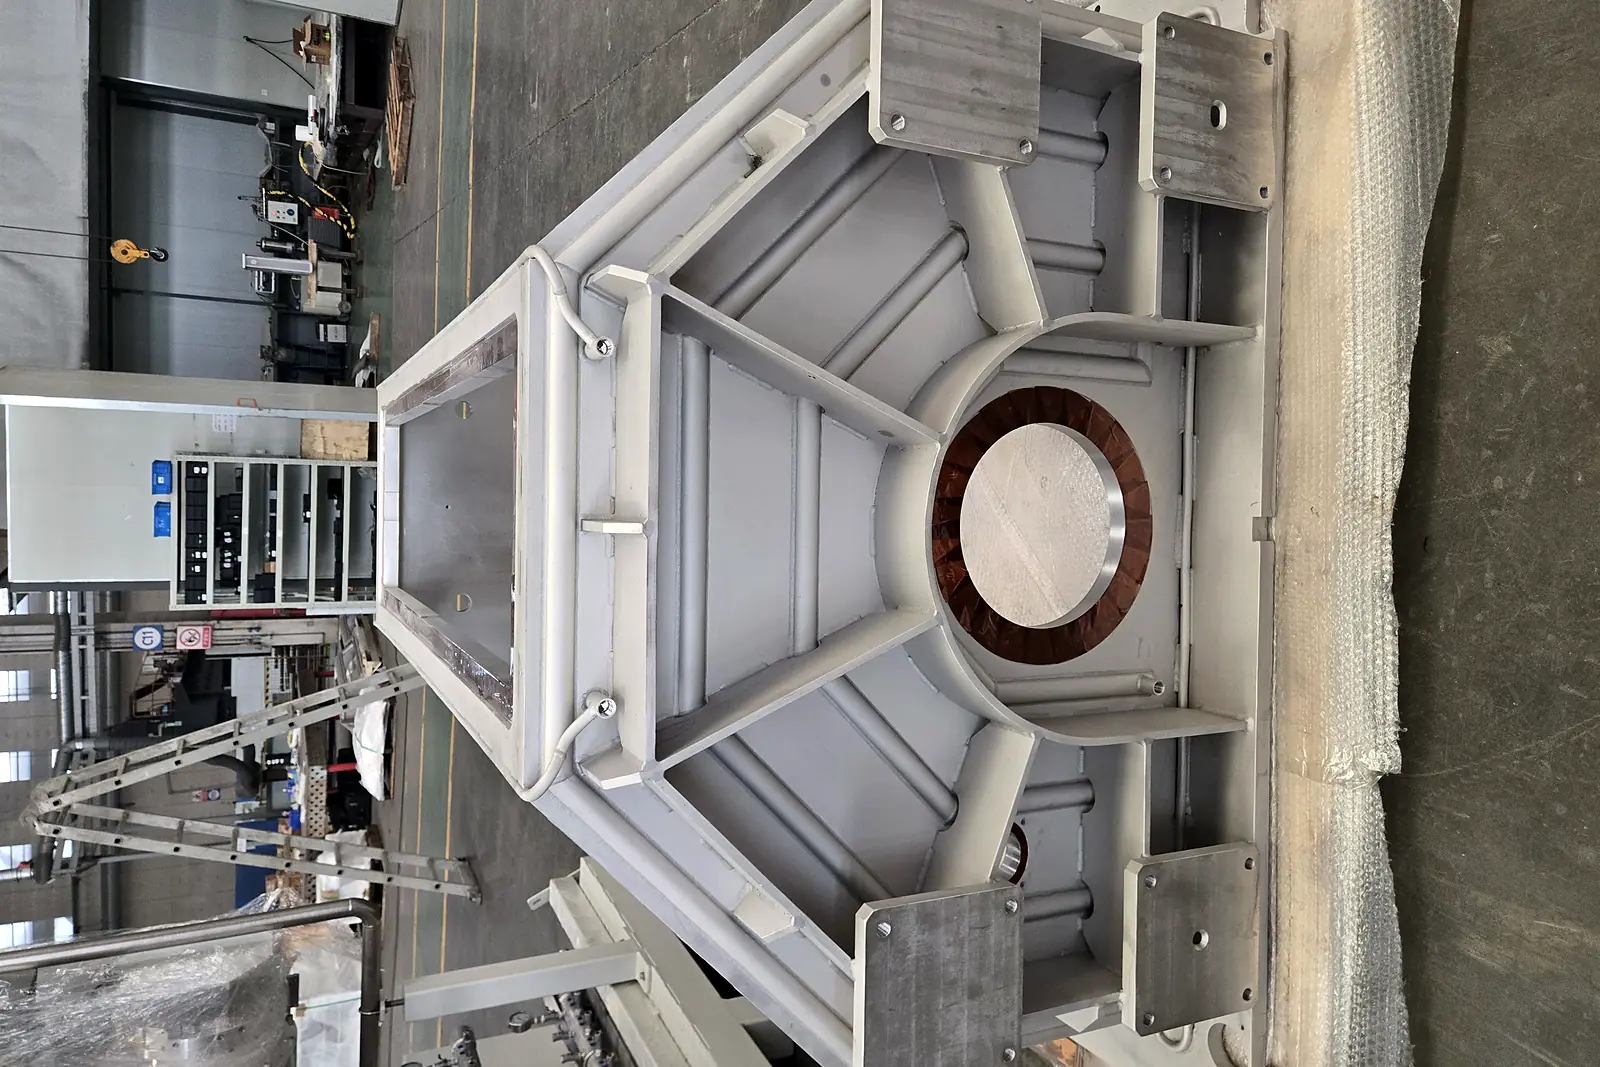
卧式大腔体通常单件数吨、长度以米计,难点不在焊接本身,而在吊装、翻转、分段与运输。这类件我们从图纸评审阶段就把吊点、分段位置和运输尺寸一起定下来。
怎么造
筒体或箱体分段制造,段与段对接前先校圆、对齐中心线;对接完成后整体在 50 吨行车下翻转,做另一侧的焊接与检查。内件、导轨、支撑与吊耳按图安装,焊后按需做消除应力与整形。
接口与配合
大腔体的泵口、观察窗、门与内件接口特别多,布置冲突在评审阶段就要发现。分段位置、吊点与运输鞍座按图或共同确认,避免出厂后在现场无法吊装。
怎么验收
整体或分段氦质谱检漏后总装复检;关键尺寸(直线度、法兰面位置、吊点间距)按约定记录。发运按出口包装要求装箱,包装清单与检验记录随箱,需要的运输加固在评审时一并定。
技术要点
下表只写能确认的范围;尺寸、公差、板厚与法兰标准以图纸评审为准。
| 单件重量 | 数吨级,50 吨行车整体吊装与翻转 |
|---|---|
| 分段与吊点 | 分段位置、吊点、运输鞍座在图纸评审阶段确定 |
| 材料 | 304 / 304L / 316L 不锈钢,按图 |
| 焊接 | 分段制造后对接,40+ 工位 TIG 与自动化焊接 |
| 检验 | 氦质谱检漏至 1×10⁻⁹ Pa·m³/s 量级;直线度与法兰位置按约定记录 |
| 发运 | 出口包装要求装箱,检验记录随货 |
询价时常问的
运输尺寸受限怎么办?
在评审阶段拆成可运输的分段,接口留在便于现场对接和复检的位置;分段方案与复检方式一起写进报价。
吊点由谁定?
按图,或由双方在评审时确认。吊点位置要同时满足厂内翻转与现场安装,这一点图纸上常常只标了一边。
能整体检漏吗?
能,逐台做,量级到 1×10⁻⁹ Pa·m³/s。分段交付的,接口在现场对接后按约定复检。