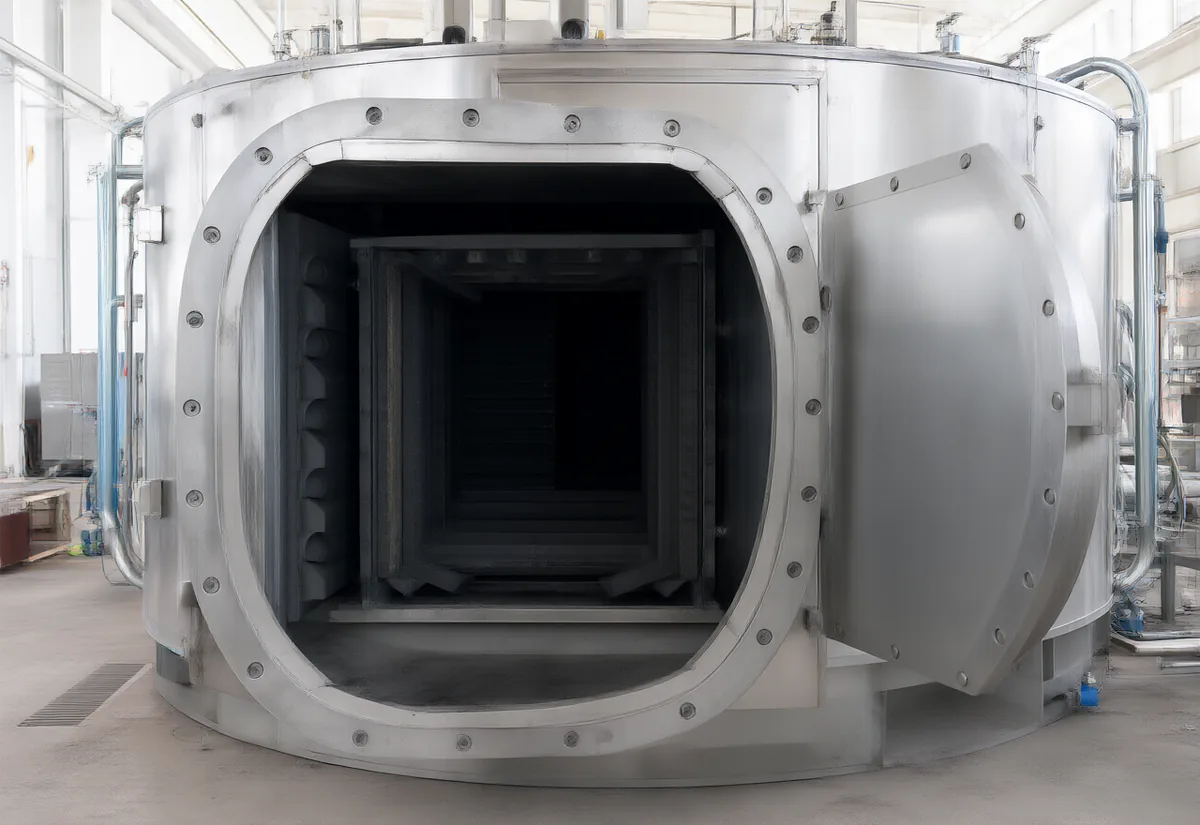
真空炉腔体是把炉壳、炉门、水冷与加热区接口做在一起的一类活。我们做腔体本体与接口配合,热工设计与温控由使用方或联合方负责——这条边界在报价前就写清楚。
怎么造
炉壳按图卷制或折弯成形,炉门与门框配作,密封面加工后与门板对研;法兰、吊耳、支撑与接管按图焊接。水冷夹套或水冷管路的走向、接头位置按图,焊后单独做水压或气密检查(范围按项目约定)。
接口与配合
加热元件、隔热屏、内衬、热电偶与观察窗的接口位置在评审阶段逐项对齐,因为这些尺寸一旦定错,炉内件就装不进去。开孔在焊接前确认,避免焊后改孔影响密封面。
怎么验收
焊后氦质谱检漏,量级到 1×10⁻⁹ Pa·m³/s;水冷与气路的试验范围在项目确认时约定。温度均匀性、升温曲线属于热工调试范围,不在腔体制造的范围里承诺。
技术要点
下表只写能确认的范围;尺寸、公差、板厚与法兰标准以图纸评审为准。
| 材料 | 304 / 304L / 316L 不锈钢,按图 |
|---|---|
| 结构 | 炉壳、炉门、门框、法兰、吊耳与接管按图制作 |
| 水冷 | 夹套或管路走向按图;水压/气密检查范围按项目约定 |
| 热区接口 | 加热元件、隔热屏、内衬、热电偶位置在评审阶段逐项对齐 |
| 检验 | 氦质谱检漏至 1×10⁻⁹ Pa·m³/s 量级;尺寸记录按约定 |
| 边界 | 腔体本体与接口配合;热工设计与温控不在此范围 |
询价时常问的
加热元件和内衬由谁提供?
按项目分工。常见做法是你方提供热区内件、我们负责腔体与接口配合尺寸;也可以由我们按图代购安装,具体写进合同。
水路试验做到哪一步?
按项目约定:可以只做水压保压,也可以做流量与温升记录。页面上不写死,因为不同炉型的差别很大。
温度均匀性能保证吗?
不保证。均匀性取决于加热功率分布、隔热屏、装料与工艺曲线,属热工调试范围;我们保证的是腔体尺寸、焊接与密封。