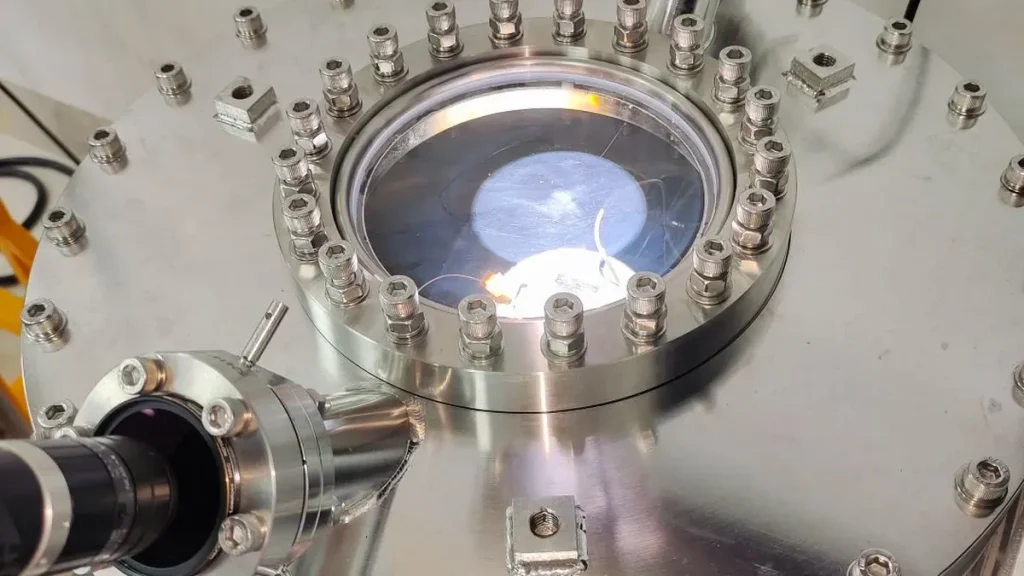
喷淋头为什么是CVD腔体里最容易出问题的零件
喷淋头同时承受热循环、腐蚀性气体和上千个微孔的加工公差,是CVD腔体中失效概率最高的单一零件。孔口毛刺、密封面刀纹和焊接飞溅都会在装腔后转化为漏率或颗粒数据,而这两项通常不在零件图纸上直接标出。 SEMI 国际标准体系对半导体零部件的表面与洁净验收有专门分册,采购前值得对照。三个失效模式,按出现频率排序
第一是密封面泄漏。CF刀口一旦有划伤或车削纹路,氦检漏就过不去。 第二是孔口毛刺与颗粒。微孔钻削后若只做超声清洗而不做去毛刺工序,装腔后颗粒计数会持续偏高。 第三是焊接区微孔渗漏,多见于喷淋板与法兰的环焊缝。成本构成:材料只占约三成
一块316L喷淋板的材料费通常只占最终价格的30%左右,其余来自深孔加工、焊接、电解抛光、清洗与检漏。压价压在这些工序上,等于把成本转移到客户端。 按SEMI相关规范做表面验收的项目,电解抛光与钝化是必做项。这两道工序无法用普通酸洗替代。材料与表面规格怎么定:一份可执行的对照
半导体UHV场景常见规格是电解抛光316L,浸润面Ra≤0.4 μm,并配合250 °C烘烤。这一组合是行业通行基线,具体数值仍以客户图纸为准。低于此基线时,出气率和颗粒表现会明显变差。 ISO 21360-1 真空泵性能测试标准管的是泵,不适用于喷淋头本体。这一点常被供应商混用。不同配置的取舍
下表是买方在中国采购时最常比较的五种配置。价格区间仅反映工序差异,实际报价必须按图纸核算。| 配置 | 基材 | 浸润面粗糙度 | 焊接检验 | 适用场景 |
|---|---|---|---|---|
| 经济型 | 304不锈钢 | Ra 0.8 μm | 目视+渗透 | 非腐蚀性工艺、研发机台 |
| 标准型 | 316L | Ra 0.8 μm,电解抛光 | EN ISO 5817 B级 | 常规CVD量产腔 |
| 高洁净型 | 316L | Ra ≤0.4 μm,电解抛光+钝化 | B级+ISO 3452-1渗透 | 先进节点、低颗粒要求 |
| 耐蚀型 | 316L + 镍基涂层 | Ra ≤0.4 μm | B级+渗透+氦检 | 含氯或含氟工艺 |
| 大尺寸型 | 316L,分体拼焊 | Ra 0.8 μm | B级+射线抽检 | 300 mm及以上晶圆 |
图纸上必须写清的三件事
一是粗糙度的测量位置。只写”Ra 0.4″而不指定浸润面,验收时必然扯皮。 二是检漏的判据与测试方法。漏率必须绑定方法,例如氦质谱检漏到1×10⁻⁹ mbar·L/s。 三是清洗与包装方式。双层真空袋与氮气保护的成本差异不大,但对开箱颗粒影响显著。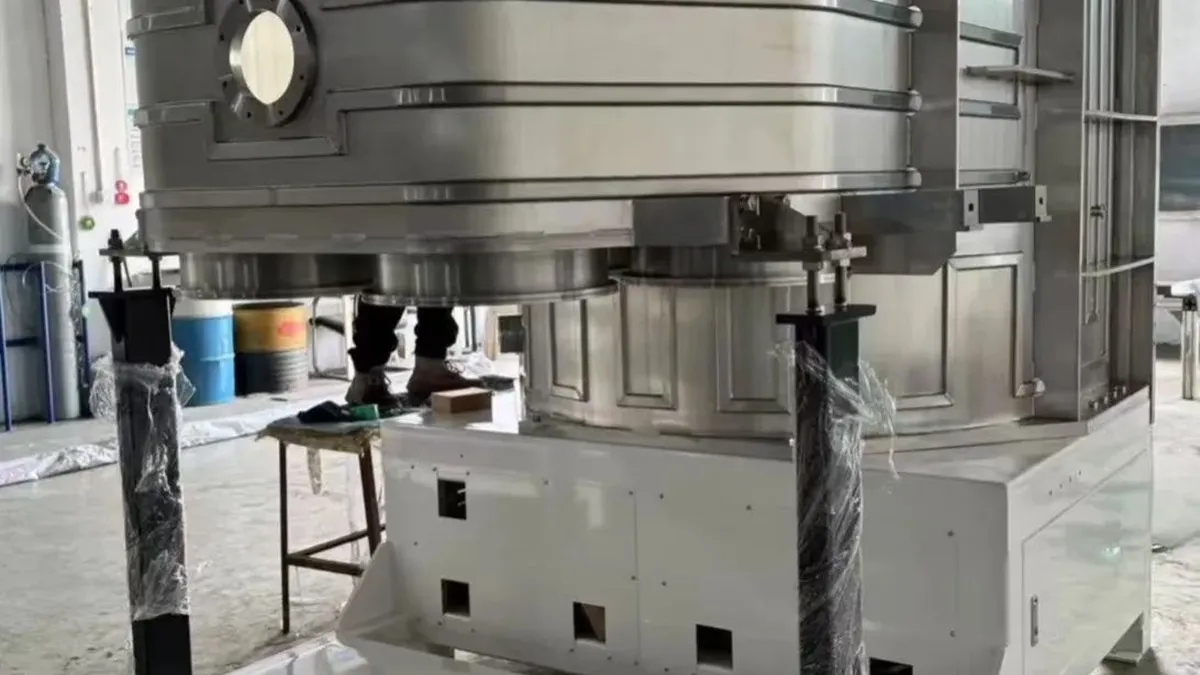
真空泄漏风险:从检漏方法开始控
真空硬件的验收通常由尺寸检验、按ISO 20485 示踪气体检漏方法执行的氦检漏,以及洁净度文件三部分组成。只做压升法而不做氦检,等于放弃了对微小漏孔的定位能力。 ASTM E493 质谱检漏方法给出了检漏灵敏度与校准的通用框架,可与ISO 20485对照使用。压升法为什么会误判
压升法按Q = dp·V/dt计算,常规下限约1×10⁻⁵ Pa·m³/s,且必须做温度修正。腔体若未抽够时间,曲线尚未走平,测到的上升主要来自表面脱附。看上去像漏,其实不漏。 按GB/T 32218-2015的要求,压升测试应在出气曲线趋平后进行。这一点在验收现场最容易被忽略。虚拟泄漏最费时间
盲孔、双道O形圈槽和夹层空腔形成的虚拟泄漏,表现为缓慢衰减的压升曲线。外部喷氦找不到它。 处置办法是在流程中加入内部充氦或对封闭腔单独隔离测试。否则供应商和买方会互相指责数周。洁净度与出气率:决定烘烤制度
奥氏体不锈钢在约10 h抽气后,水出气率约为2×10⁻¹⁰ Torr·L/(s·cm²);经250 °C×24 h烘烤后水可降至约1×10⁻¹⁴,但氢仅从7×10⁻¹²降到5×10⁻¹³。结论很直接:烘烤去水,不去氢。 ASTM E1559 出气率测量方法规定了材料出气率的测试与报告口径,可作为横向比较的依据。为什么喷淋头必须尽快抽真空
清洁金属表面的水出气遵循q_H₂O ≈ 3×10⁻⁹/t[h],抽气时间每延长十倍,出气率与压力各降一个数量级。零件清洗后若在空气中搁置数小时,表面重新吸附水。前面的清洗等于白做。 包装与周转节奏因此属于技术参数,不只是物流问题。残余气体分析给出方向
四极质谱跟踪m/z 18(水)、28(氮与一氧化碳)、44(二氧化碳)和2(氢)。腔体卡在1×10⁻⁶ mbar附近且水峰占主导时,问题多半在湿表面而非真漏。 按GB/Z 42624-2023 出气率测量与报告的口径,出气率表必须注明烘烤温度、时间、抽气时间与单位。否则不同供应商的数据无法横向比较。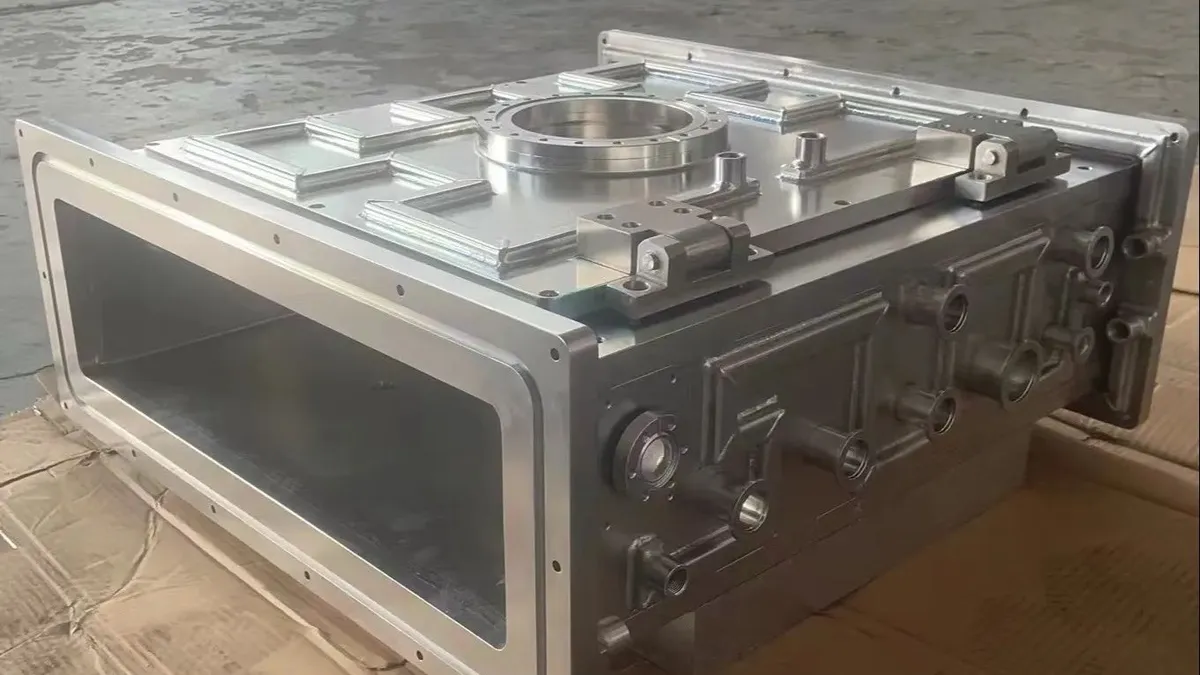
供应商怎么筛:五个必查项
筛选喷淋头供应商,先看证书范围,再看设备与工序是否自持,最后才谈价格。工序外协层级越多,漏率与颗粒的追溯链越断。 ISO 9001 质量管理体系是通用底线,具体产品还需对应的焊接与真空专项标准。证书要看到范围页
ISO 9001只是底线。焊接质量体系看EN ISO 3834-2 综合质量要求,钢结构类件看EN ISO 3834-2,且必须核对证书上的活动范围是否覆盖该产品。 证书属于常熟工厂。集团常熟工厂由苏州优尼卡斯工程技术有限公司运营,上述证书由该公司在其认证范围内持有。设备与工序清单
深孔加工能力、电解抛光是否自有、氦质谱检漏仪的检测下限、洁净清洗线,这四项决定了报价的可信度。 集团常熟工厂配置30,000 W光纤激光切割(最大板厚100 mm)与龙门加工中心,最大行程5,200×12,500×1,800 mm,定位精度0.02 mm。这些数据属于该运营主体,不是贸易方的产能。文件能力常被低估
能否提供WPS、PQR、材质证明、检漏报告与清洗记录,决定了客户稽核能否通过。以UN-WPS-2025-001为例,45 mm板对接、工艺135、PA位置,预热不低于110 °C、层间温度不超过230 °C,引用ISO 15614-1与ISO 15609-1。这种颗粒度的文件才是可审核的。 我们工程团队在图纸评审阶段首先核对的是密封面粗糙度标注位置与检漏判据,而不是孔径。这两项缺失时,后续返工几乎不可避免。领拓互联以工程评审与供应商协调的方式介入,可参考半导体真空腔体零部件加工与检验的流程说明。溅射腔体与CVD腔体的采购差异
溅射腔体与CVD腔体的零件采购逻辑不同:前者更看靶材距离与沉积均匀性,后者更看气流分布与颗粒。同一家供应商未必两项都擅长。 ISO 3669 刀口法兰是UHV接口的通用依据,选型时应与腔体真空等级一并核对。真空等级决定接口标准
UHV用固定CF刀口法兰,按ISO 3669 刀口法兰尺寸执行,配无氧铜垫片,可烘烤至约450 °C。KF卡箍与ISO-K属于粗中真空,混用会直接限制极限真空。验收项目不要抄错
把水环泵的测试标准套到干泵上,或把结构件标准套到真空件上,是审图时最常见的错误。真空泵性能应按ISO 21360-2 容积泵测试一类对应分册执行。报价单里该问的六个问题
拿到报价单后,用六个问题快速判断对方是否真做过真空件。答不上来的,多半是转手贸易。 ISO 3834 焊接质量要求可作为判断对方焊接文件是否齐全的参照。- 浸润面粗糙度在图纸哪个位置测量,用什么仪器?
- 氦检漏的判据是多少,用什么标漏校准?
- 电解抛光与钝化是自有工序还是外协?
- 孔口去毛刺用哪道工序,颗粒验收标准是什么?
- 能否提供该产品的WPS与PQR编号?
- 清洗后到包装的周转时间是多久?
常见问题
喷淋头的材料与验收口径,买家问得最多。下面几条覆盖了最常见的分歧点。 ISO 14644 洁净室分级是判断清洗与包装环境是否达标的通用依据。喷淋头一般用什么材料?
主流是316L不锈钢,先进节点会要求电解抛光至Ra≤0.4 μm并在洁净环境包装。含卤素工艺可考虑镍基涂层,但需重新验证出气率。氦检漏的合格判据怎么定?
判据由客户图纸或工艺规范给出,常见量级为1×10⁻⁹ mbar·L/s,且必须绑定测试方法与标漏。没有方法的漏率数字没有意义。为什么清洗后要尽快抽真空?
清洁表面在空气中数小时内即重新吸附水,出气率回升。周转与包装因此属于技术条件,应在合同里写明。电解抛光可以外协吗?
技术上可以,但外协层级增加会让粗糙度与洁净度的追溯变难。审核时应要求提供外协方的工序记录与清洗证明。最小起订量和交期怎么看?
喷淋头多为按图定制,交期取决于深孔加工与检漏排产,不能用标准件逻辑估算。具体天数应以供应商书面排产为准,不要接受口头承诺。下一步:把图纸发过来
把腔体图纸与规格书发给我们,比反复询价更快得到可执行的方案。请附上材料牌号、浸润面粗糙度、孔数与孔径公差、检漏判据与清洗要求。 ISO 15614-1 焊接工艺评定是WPS与PQR审核的底层依据,发图时可一并注明。 领拓互联提供统一商务接口与统一质量管理体系,按认证范围、设备、工艺经验、产能、成本与交期在常熟工厂网络中匹配项目。工程侧做CAD评审与DFM分析,商务侧以NDA控制图纸、三维模型与BOM的分发。 需要采购CVD腔体喷淋头的买家,可以直接发送图纸与规格表。我们会先做一轮工程可行性回复,再给出报价。溅射腔体与CVD腔体喷淋头的选型、成本与洁净风险控制,最终都落在图纸的那几行标注上。设计、监造并出口工程钢结构、CNC 部件及各类定制制造产品——由通过 EN1090/ISO 3834-2 认证的合作伙伴工厂制造。 立即联系我们的工程团队,获取免费 DFM 评审与报价。
📧 邮箱: support@leadingtopunion.com
📞 电话/WhatsApp: +1 (307) 533 3212
🌐 网站: https://leadingtopunion.com