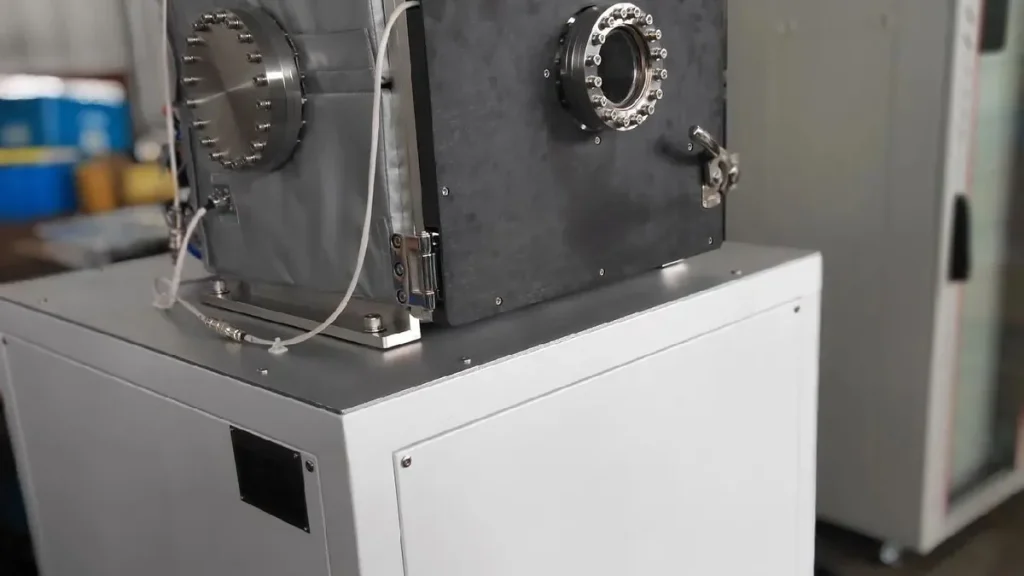
清洁成本到底花在哪里
真空腔体清洁的成本主体是工时与耗材,不是设备折旧。按行业通行做法,304L/316L 不锈钢腔体的清洁流程通常包含预清洗、脱脂、酸洗钝化、纯水漂洗、烘干与洁净包装六个环节,每一步都有独立的返工风险。换句话说,报价里只写”抛光”而没有列出钝化与漂洗的,大概率会在验收时补钱。三个容易被漏算的成本项
- 钝化液与纯水的处理成本:酸洗钝化后的废液属于受控排放,合规处理费用按升计价。
- 洁净装配的人工成本:手套、无尘布、洁净区更衣时间都要计入工时。
- 复检成本:一次氦检不合格,整条清洁线要重跑,工时翻倍。
表面粗糙度直接决定抽气时间
半导体类超高真空系统常要求接液面 Ra ≤ 0.4 μm 并配合 250 ℃ 烘烤,这是行业常见规格而非统一强制值。表面越粗糙,吸附水汽的实际面积越大,抽气到目标真空所需时间越长。CERN 加速器学校的真空讲义指出,清洁后的金属表面暴露大气数小时内就会重新吸附水层,因此腔体清洗完必须尽快抽真空,不能长期敞口存放。
关于表面处理与验收方法,可参考 ISO 真空技术标准目录 中对应条款。
泄漏标准怎么定才不会被扯皮
泄漏率必须和检测方法绑在一起写,单独的数值没有意义。行业常见写法是”氦质谱检漏,等效标准漏率 ≤ 1×10⁻⁹ Pa·m³/s”,但如果没有注明示踪气体、校准漏孔、最小可检漏率和测试压力,这份报告在客户审核时基本不成立。GB/T 32293-2015 对氦检、压升法和四极质谱嗅探法的选用作了规定,验收文件应逐项对应。
国际项目里也常引用 ISO 21360-1 真空泵性能测试通用要求,用来核对泵的抽速是否按同一基准标定,避免泵厂数据与腔体实测互相打架。
压升法不能替代氦检
压升法 Q = dp·V/dt 的灵敏度大约止步于 1×10⁻⁵ Pa·m³/s 量级,而且必须做温度修正。GB/T 32218-2015 明确要求腔体抽气足够久、放气曲线趋平后才能读数,否则测到的压升主要来自解吸,看起来像漏其实不漏。所以压升法适合粗判,氦质谱检漏才是终判。
焊后检验顺序不能颠倒
先做焊缝外观与尺寸检查,再按 EN ISO 5817 评定焊接质量等级,接着做渗透检测(ISO 3452-1),最后才做氦检。顺序颠倒的后果是:渗检发现的缺陷已经做完氦检,等于白测一遍。帕诺真空技术团队在图纸评审阶段会先确认这条检验链有没有被客户规范打乱。
不同真空等级对应的清洁与法兰配置
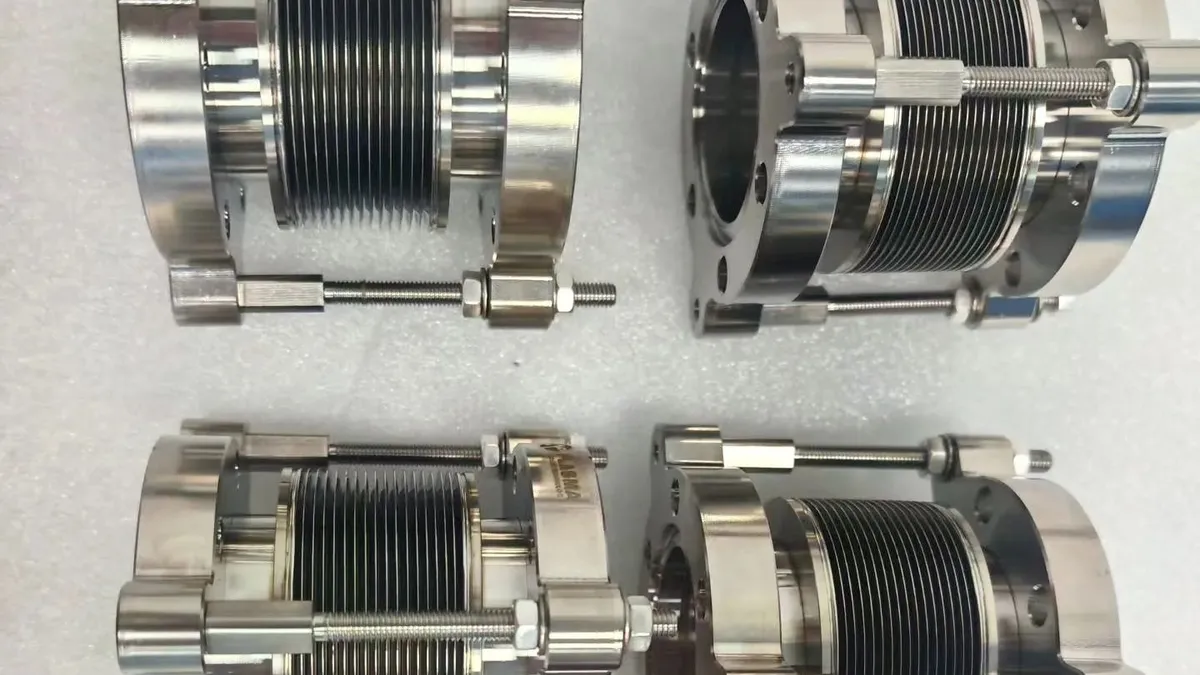
清洁等级不是越高越好,而是要与法兰体系和工作真空匹配。粗真空与中真空用 KF 或 ISO-K 法兰即可,超高真空必须用 CF 刀口法兰配无氧铜垫圈,并整体可烘烤到约 450 ℃。下面这张表是采购在选型时最常纠结的几组取舍。
| 配置选项 | 典型工作压力 | 法兰体系 | 清洁与检验要求 |
|---|---|---|---|
| 粗真空腔体 | 1×10⁵ 至 1×10² Pa | ISO-K / NW | 脱脂、干燥、外观检查 |
| 中真空工艺腔 | 1×10² 至 1×10⁻¹ Pa | KF / ISO-K | 钝化、氦检 1×10⁻⁶ Pa·m³/s 量级 |
| 高真空镀膜腔 | 1×10⁻⁵ 至 1×10⁻⁶ mbar 本底 | CF 或 ISO-K 混用 | Ra ≤ 0.8 μm、氦检、烘烤 150 ℃ |
| 超高真空分析腔 | 1×10⁻⁷ Pa 以下 | CF 刀口 + 无氧铜垫 | 电解抛光 Ra ≤ 0.4 μm、250 ℃ 烘烤 |
| 半导体工艺腔 | 1×10⁻⁶ 至 1×10⁻⁸ mbar | CF 为主 | 颗粒度与金属污染按客户规范 |
法兰尺寸可对照 ISO 3669 与 ISO 2861 法兰标准 核对,避免图纸上写 CF 而孔距按 KF 加工的低级错误。
虚拟泄漏:清洁没做好最常见的假故障
虚拟泄漏是困在死腔、盲孔或双道 O 圈槽里的气体缓慢释放,表现为压升曲线衰减极慢。它不像真漏那样能被外部喷氦找到,必须做内部氦气置换或隔离死腔才能定位。很多”腔体漏气”投诉,最后查出来是螺纹盲孔没有打通气孔。
图纸阶段就该改掉的三处结构
- 盲孔螺纹改为通孔,或在螺纹底部加 1 mm 泄压孔。
- 双道 O 圈槽之间加独立抽气口,不要形成封闭环腔。
- 夹层水冷腔与真空腔之间设置独立检漏接口。
残余气体分析(GB/T 40333-2021)能加快判断:腔体停在 1×10⁻⁶ mbar 附近不动,质谱图若以 m/z 18 水峰为主,八成是表面含水或存在虚拟泄漏,而不是真漏。这类判断比反复喷氦省时间得多。
关于残余气体分析的方法学,可参阅 NIST 真空计量与气体分析资料。
中国采购最常踩的两个坑
第一个坑是只比总价不比检验清单。报价单里没有写氦检漏率、没有写钝化方式、没有写包装等级的,交付时几乎一定要加价。第二个坑是把粗抽时间按理想公式算。理想粗抽时间 t = (V/S)·ln(p₁/p₂),1 m³ 腔体配 500 m³/h 泵理论上约 80 s 从 1×10⁵ Pa 抽到 1 Pa,实际因流导和放气通常要数倍时间,节拍必须按实测留余量。
泵口流导比泵本身更关键
有效抽速 Seff = Sp·C/(Sp+C),分子流下管道流导约与 d³/L 成正比。抽气口又长又细的腔体,换再大的泵也没用。这一点在图纸评审时就要提出来,改结构比后期换泵便宜得多。
泵性能标定基准可查 ISO 21360 系列真空泵测试标准,注意干泵不能引用水环泵的测试标准。
帕诺真空能做哪一段
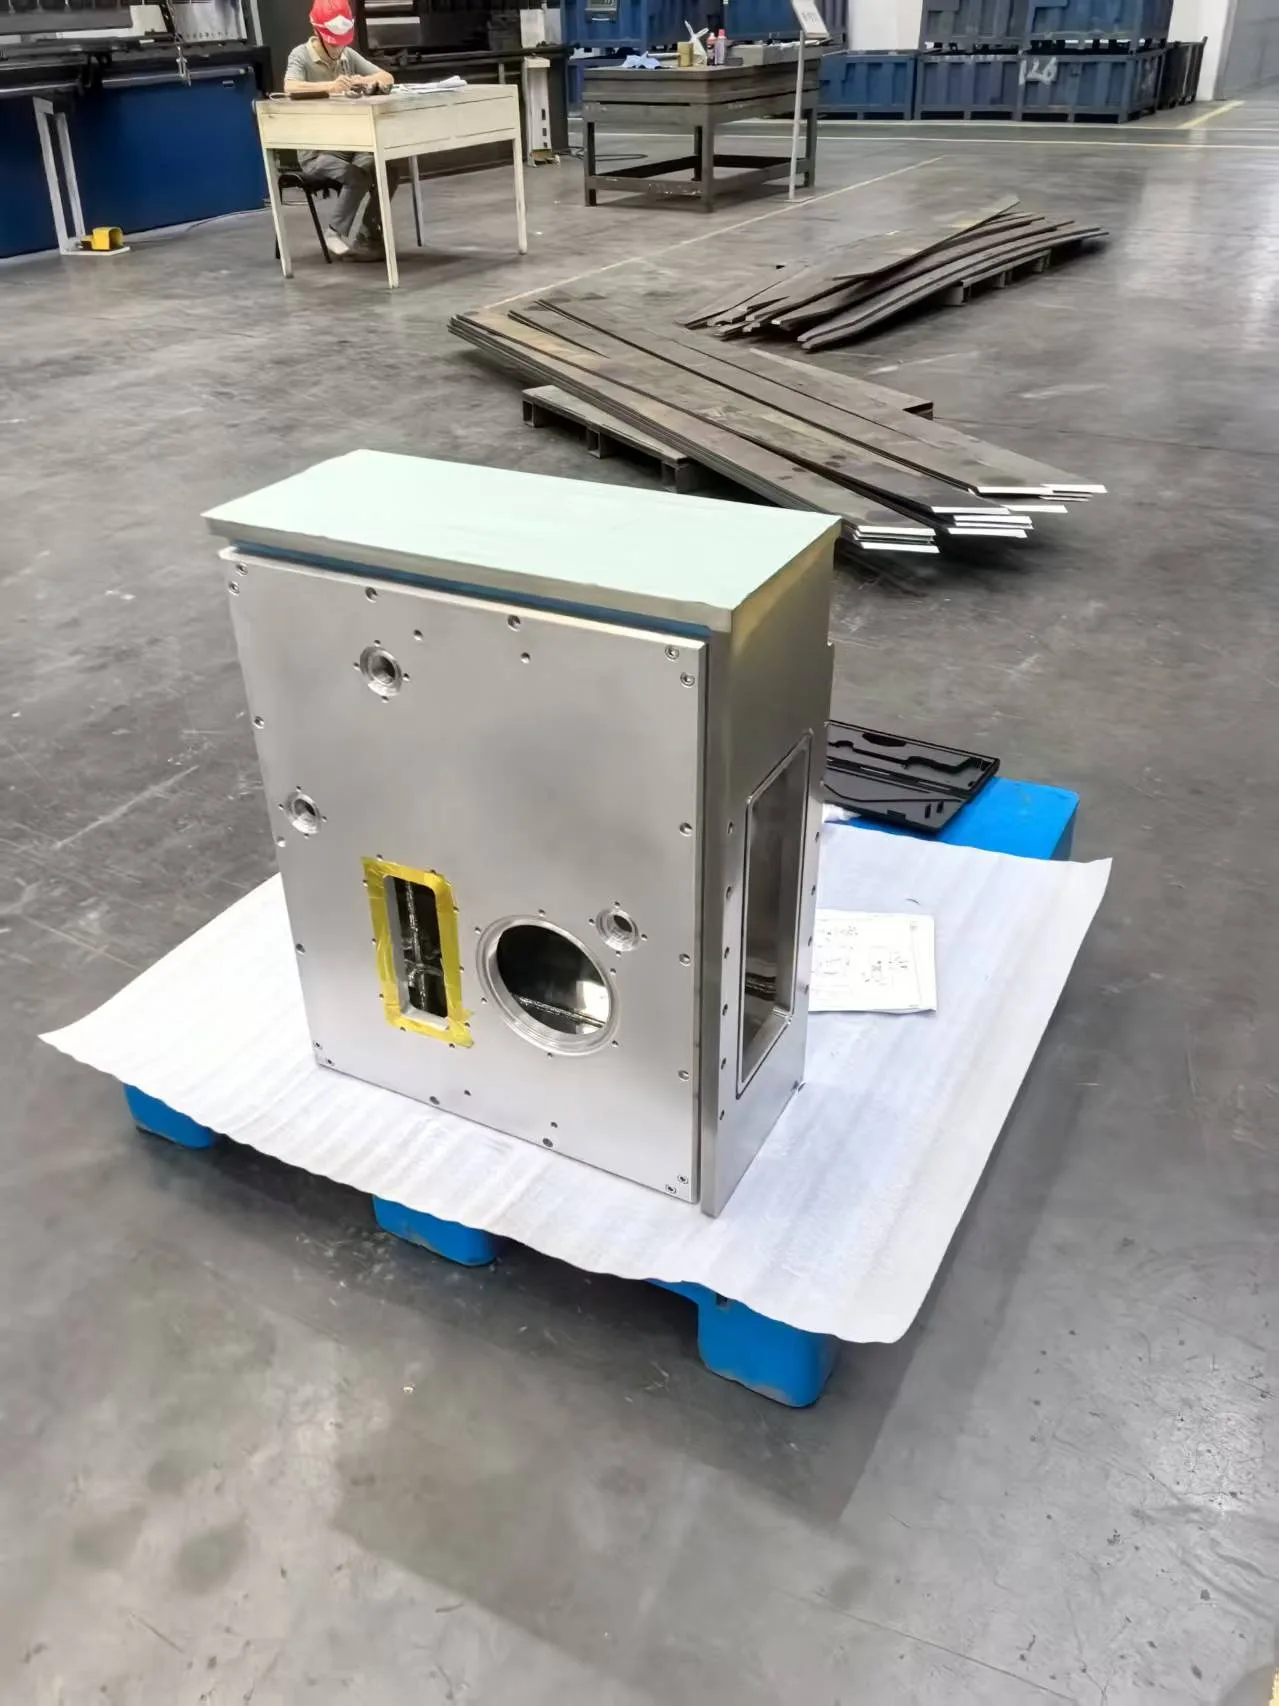
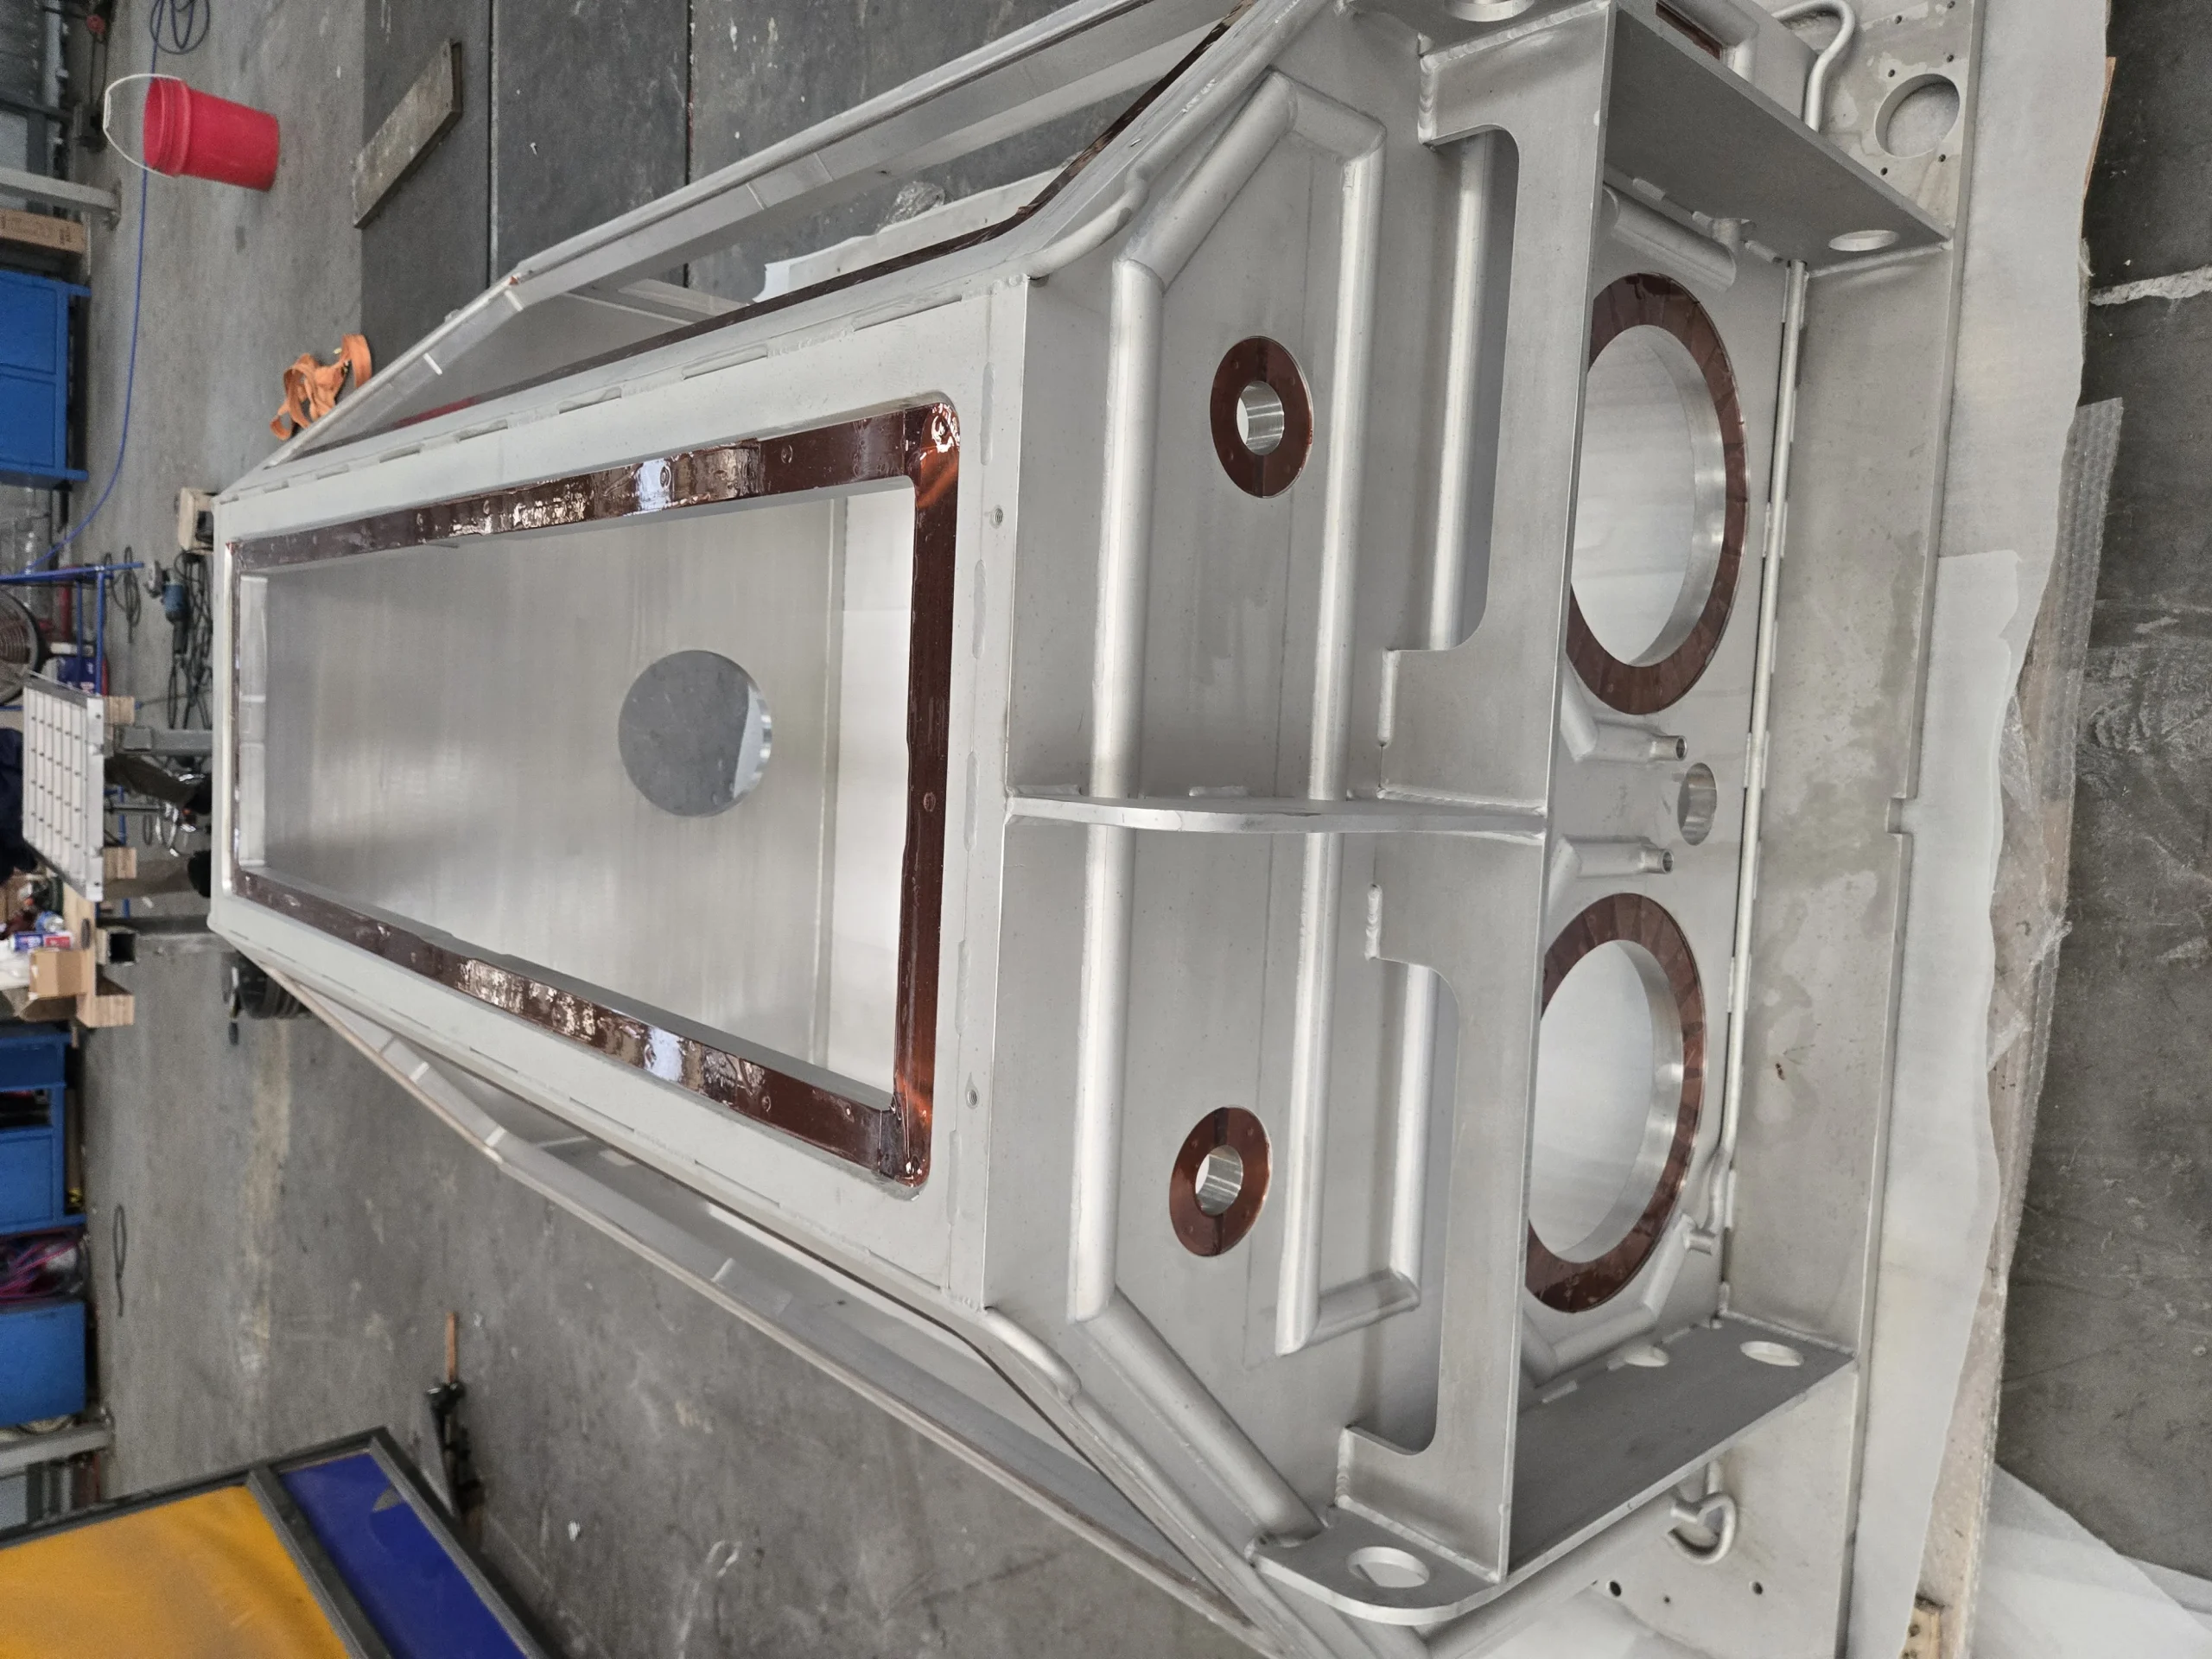
帕诺真空机械科技(常熟)有限公司在江苏常熟虞山高新区,具备 30,000W 激光下料、400T·6.2m 数控折弯、TIG 与自动化焊接、机加工、抛光与钝化、氦质谱检漏(可达 1×10⁻⁹ Pa·m³/s 量级)、洁净装配与 7 道出厂检验工序。材料以 304L/316L 为主,单件可做到数吨级,一件起订,48 小时内回复。图纸评审由工程团队先过一遍 DFM,把渗检与氦检的顺序、盲孔泄压、抽气口流导这些细节在开料前定死,减少后期返工。
完整的腔体与真空部件清单见 帕诺真空产品中心,可按图号核对法兰体系与表面要求。所有认证按项目提供,相关体系认证推进中;涉及出口项目的合规文件统一走一套商务接口,并对客户图纸执行 NDA 保密。
焊接与检漏工序的通用要求可对照 ISO 与焊接质量相关标准目录 逐条核对,具体验收等级以客户图纸为准。
常见问题
你们的氦检漏率能到多少?
氦质谱检漏可做到 1×10⁻⁹ Pa·m³/s 量级,具体验收值以图纸或客户规范为准。报告会注明示踪气体、校准漏孔和测试压力。检漏方法的国际基准可参考 ISO 真空检漏标准目录,买家须自行核实所引版本是否与合同一致。
一件起订是真的吗?
是,单件可做,也能做数吨级大件。小批量试制与后续量产走同一套检验流程。
表面粗糙度 Ra 0.4 μm 需要电解抛光吗?
机械抛光加钝化通常可到 Ra 0.8 μm。要到 Ra 0.4 μm 一般需要电解抛光,是否必须由客户规范决定。
图纸发过去多久有报价?
48 小时内回复。复杂腔体需要工程评审,会先给出可制造性意见再报价。
出口项目需要哪些文件?
材质证明、尺寸报告、检漏报告、钝化与清洁记录按项目提供。具体认证清单在订单确认前书面确认。
图纸和规格书直接发过来即可,工程团队会先做 DFM 评审,再给出含清洁流程与检验清单的报价。想减少真空泄漏与洁净度风险,把腔体图纸、法兰体系、目标真空度和验收漏率一并提供,沟通效率最高。帕诺真空技术团队负责从图纸到出厂检验的全程对接。设计、监造并出口工程钢结构、CNC 部件及各类定制制造产品——由通过 EN1090/ISO 3834-2 认证的合作伙伴工厂制造。 立即联系我们的工程团队,获取免费 DFM 评审与报价。
📧 邮箱: support@panovacuum.cn
📞 电话/WhatsApp: +1 (307) 533 3212
🌐 网站: https://panovacuum.cn