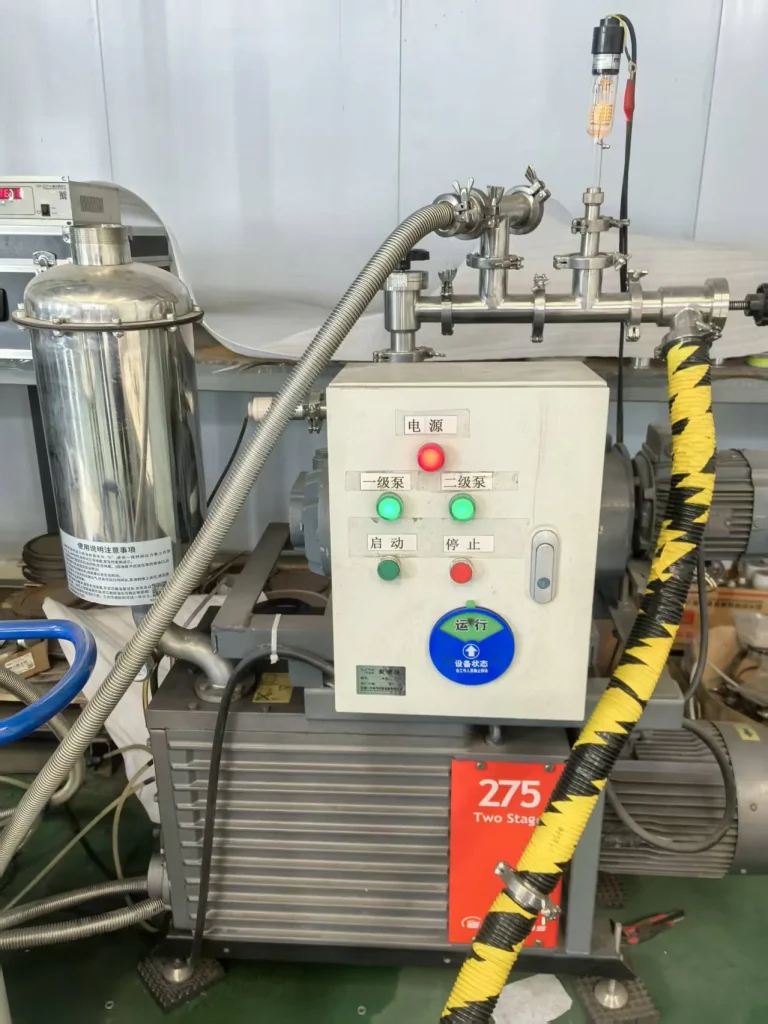
为什么真空闸阀的验收指标必须绑定测试方法
真空闸阀的漏率数字只有绑定具体检漏方法才有意义。单写”1×10⁻⁹”而不注明示踪气体、校准漏孔和测试压力,验收时无法复现。 按ISO 20485 示踪气体检漏方法,氦质谱检漏可达到约 1×10⁻¹² Pa·m³/s 的量级。而压升法 Q = dp·V/dt 的有效下限通常在 1×10⁻⁵ Pa·m³/s 附近。两者相差七个数量级,写错方法等于放弃验收依据。 一份合规的检漏报告应写明四项内容:示踪气体种类、所用标准漏孔的标定值、最小可检漏率、以及测试时的腔体压力。国内可参照 GB/T 32293-2015 选择氦检、压升或四极质谱嗅探法。 闸阀的阀座密封是易损件,寿命以开合次数计。技术协议里应给出”开合 X 次后漏率不超过 Y”的复测条款,而不是只测新品。洁净度风险:颗粒与金属污染从哪里来
半导体腔体的洁净度风险主要来自三处:密封面加工纹理、焊接缺陷与表面处理残留。这三处都在图纸阶段就已决定。 按EN ISO 5817 焊接质量等级的 B 级焊缝要求,全焊透且无微气孔是 UHV 腔体的基本门槛。焊后须按 ISO 3452-1 做渗透检测,再进入检漏工序。顺序颠倒会导致渗透剂残留在微裂纹中,检漏时被误判为真实漏点。 表面粗糙度应写死在图纸上。常见半导体 UHV 规范要求 316L 电解抛光,浸润面 Ra ≤ 0.4 μm,并配合 250 °C 烘烤。国内同类要求常写 Ra 0.8 μm,两者对吸附水的影响差别明显。 出水率遵循 q_H₂O ≈ 3×10⁻⁹ / t[h],单位 mbar·L/(s·cm²)。抽气时间延长十倍,出水率与压力各降一个数量级。腔体清洗后必须立即抽空,不能搁置过夜。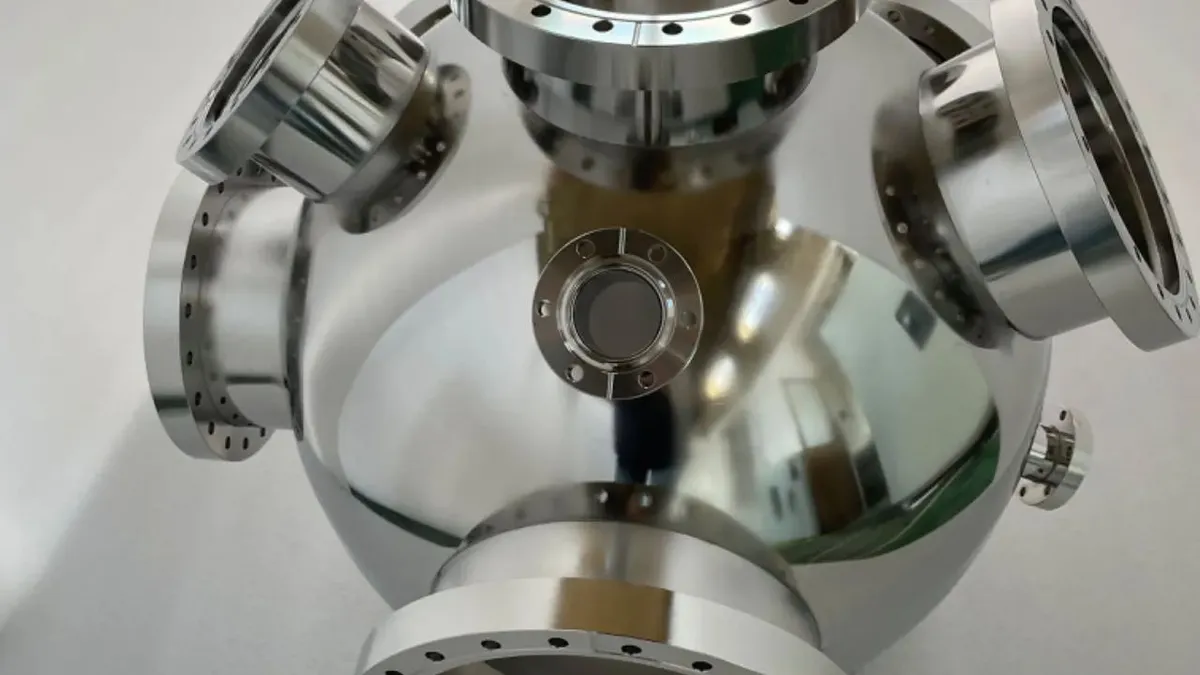
成本构成:钱花在哪个环节
真空闸阀项目的成本里,阀体本身通常不是最大项。检漏、表面处理与文件包的占比往往超过采购方预期。| 配置选项 | 典型适用真空度 | 成本影响 | 主要风险 |
|---|---|---|---|
| ISO-KF 卡箍(ISO 2861) | 粗真空至中真空 | 低 | 不适用烘烤工况 |
| ISO-K / NW(ISO 1609) | 中真空 | 中 | 弹性密封圈出气 |
| CF 刀口法兰(ISO 3669) | 1×10⁻⁹ mbar 级 | 高 | 无氧铜垫一次性使用 |
| 316L + 电解抛光 Ra ≤ 0.4 μm | UHV | 高 | 工序外协则交期失控 |
| 增加 250 °C 烘烤循环 | UHV | 中高 | 密封件耐温需同步升级 |
供应商怎么审:四个必须现场看的地方
审厂时最有信息量的不是展厅,而是检漏工位、焊接工位、表面处理线和量具校准记录这四处。 第一看检漏是否自有。表面处理若全部外协,交期与清洗后的搁置时间就不可控,直接影响出水率。 第二看焊接质量体系。EN ISO 3834-2 是综合质量要求,证书必须写明常熟工厂与认证范围。集团常州(常熟)制造基地由苏州优尼库斯工程技术有限公司运营,该公司持有 EN ISO 3834-2 与 EN ISO 3834-2,证书由 TÜV SÜD Industrie Service 签发,编号 TUV SUD-MUC-WD-3095737.2021.003,有效期至 2028 年 11 月 17 日。 第三看检测设备量程。按 ISO 21360-1 真空泵性能测试通用要求,泵的抽速必须注明测试标准。用水环泵标准去标干泵是错误基准。 第四看文件包是否成体系。SEMI 标准体系下的文件追溯要求,是半导体客户审厂的常规入口。 我们的工程团队先看的是焊接坡口图与法兰密封面的加工基准,而不是总装图。返工大多出在坡口角度与钝边尺寸标注不清,导致全焊透无法稳定实现。这类问题在图纸评审阶段改一行字就能解决,在焊后只能割掉重做。中国采购方常忽略的三个细节
第一个细节是虚拟漏。盲孔、双座 O 形圈槽、夹层空腔在压升曲线上表现为缓慢衰减,从外部喷氦根本找不到。测试程序必须包含内部充氦或隔离工序。 按 GB/T 32218-2015,压升测试必须在出水曲线走平之后进行。抽气不足时测到的压升由脱附主导,看起来像漏,实际不是。关于漏率与真空度的分级定义,可查阅ISO 27894 真空技术术语。 第二个细节是粗抽时间。理想粗抽时间 t = (V/S)·ln(p₁/p₂):1 m³ 腔体配 500 m³/h 泵,从 1×10⁵ Pa 抽到 1 Pa 理论约 80 s。实际因流导与出气通常延长数倍,所以粗抽管路要按节拍校核,不能只按极限真空选泵。 第三个细节是有效抽速。S_eff = S_p·C/(S_p+C),分子流下管道流导约与 d³/L 成正比。长而窄的抽气口往往才是压力上不去的真正原因。工程协同与文件保密
腔体图纸、3D 模型与 BOM 属于核心工艺资产,跨境流转必须走受控分发。 网站由苏州领拓互联科技有限公司运营维护,制造主体是帕诺真空机械科技(常熟)有限公司。集团常熟玉山高新区的 30,000 m² 制造基地由苏州优尼库斯工程技术有限公司运营,其 12 m 龙门加工中心与蔡司三坐标(±0.02 mm)承担大件腔体的加工与验证。 合作模式是单一商务接口加一套质量管理体系,覆盖经认证的常熟工厂网络,按认证范围、设备、工艺经验、产能、成本与交期逐项选点。图纸评审使用 SOLIDWORKS 与 TEKLA/BIM 协同,配合 DFM 审查与焊接协调。 项目进度以里程碑与书面预警呈现,不做夸大的实时制造宣称。全部图纸、模型、BOM 与询价单在 NDA 下受控分发。CEO 周一舟有 17 年以上工程、施工、制造与国际供应链经验,并持一级建造师(建筑)与二级建造师(机电、市政)资格,在跨语言技术澄清上可直接对接。跨境技术文件与出口管制的合规边界,可参照CEN 欧洲标准化委员会发布的机械与压力设备相关标准框架。常见问题
闸阀漏率应该写多少才算合理?
取决于工况与检漏方法,不能脱离方法单独给数。半导体 UHV 场合常写 1×10⁻⁹ mbar·L/s 量级并注明氦质谱法,中真空场合可用压升法但需温度修正。建议在协议中同时写明方法与最小可检漏率,方法选择可对照ASTM 标准目录中的检漏与无损检测条目。CF 法兰和 KF 法兰能混用在同一台设备上吗?
可以,但必须按真空分区。CF 刀口法兰按 ISO 3669 用于 1×10⁻⁹ mbar 级并支持 450 °C 烘烤,KF 按 ISO 2861 属粗中真空。混用的风险不在接口,而在烘烤时弹性密封件超温失效。腔体做完烘烤验收就算通过了吗?
不够。250 °C 烘烤后一旦接触空气,表面在数小时内重新吸附水。验收应在规定的放气—再抽空循环之后复测,而不是烘烤刚结束就测。交期一般多久,图纸什么时候要提供?
交期取决于加工工序、表面处理与检漏排队,不能一概而论。请尽早提供腔体总装图、焊接坡口图、法兰规格与洁净度要求,工程评审通常需要数个工作日形成 DFM 反馈,之后才能给出可靠排期。表面处理可以外协吗,会有什么影响?
技术上可行,但会增加搁置时间与追溯难度。电解抛光与钝化在集团常熟制造基地内部完成,可缩短清洗到抽空的间隔,这对出水率控制是实质性的,不只是管理层面的便利。下一步:把图纸发过来
真空闸阀与腔体的选型错误,最终都表现为漏率复测不合格或颗粒数据超标。这些问题在图纸阶段都是可预防的。 请把腔体总装图、焊接坡口图、法兰规格书与洁净度、检漏要求一并发送。我们会完成一次工程评审,返回可执行的 DFM 意见、验收方法建议与分项报价,全程在 NDA 下处理。相关腔体能力可参见半导体真空腔体制造与检漏页面。 图纸提资清单可按 6 项核对:总装图、焊接坡口图、法兰规格书、材质证明、洁净度等级、检漏方法与最小可检漏率。缺项时只能给区间价,无法锁定交期。法兰与真空连接件的尺寸体系,可查阅ISO 真空法兰与连接标准。设计、监造并出口工程钢结构、CNC 部件及各类定制制造产品——由通过 EN1090/ISO 3834-2 认证的合作伙伴工厂制造。 立即联系我们的工程团队,获取免费 DFM 评审与报价。
📧 邮箱: support@leadingtopunion.com
📞 电话/WhatsApp: +1 (307) 533 3212
🌐 网站: https://leadingtopunion.com