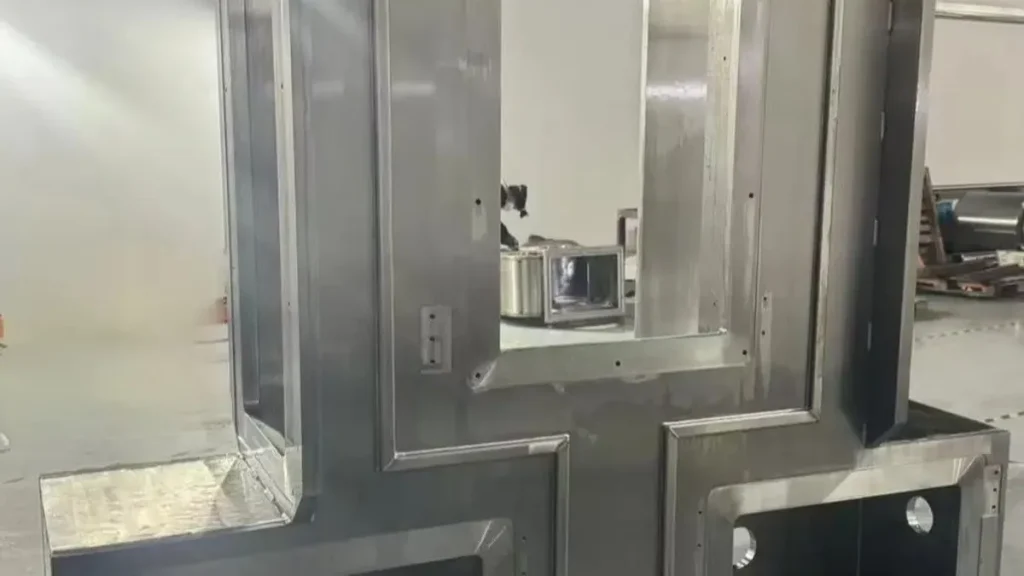
帕诺真空技术团队在评审图纸时,最先看的不是外形尺寸,而是法兰接口是否与真实工况匹配。
为什么选型阶段的决策占降本空间的大头
选型阶段的决策通常决定了一个真空项目七成以上的加工与检验成本,改动越晚代价越高。腔体壁厚、法兰规格、焊接坡口这三项一旦进入下料,返工就意味着重新采购材料与重新检漏。
行业里常用的验收组合是尺寸检验、按 EN ISO 5817 焊缝质量分级评定的焊缝、渗透检测与氦检漏,再加一份洁净度记录。这四份文件如果在报价阶段就写进技术协议,后续扯皮会少很多。
先固化压力等级,再谈结构
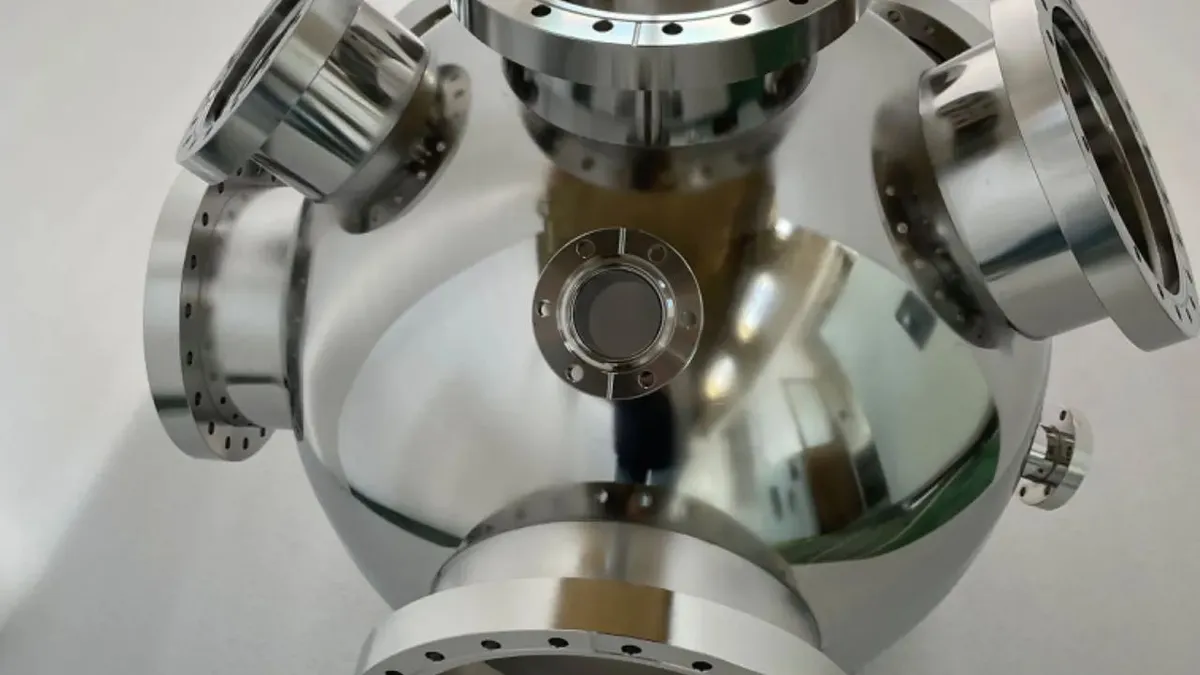
粗真空、中真空与超高真空用的接口完全不同。超高真空一般采用 ISO 3669 规定的 CF 刀口法兰配无氧铜垫圈,可烘烤到约 450 °C;KF 卡箍与 ISO-K 属于粗中真空范畴。把 CF 用在只需要 1 Pa 的工况上,等于为不需要的指标付费。
材料牌号不要一刀切
304L 与 316L 的差价在单件上不明显,在批量上会显现。316L 含钼,抗点蚀与抗晶间腐蚀更好,适合有腐蚀性介质或高纯气体接触的腔体。普通干燥空气工况用 304L 更经济,这一点在图纸会审时就该定下来。
真空法兰怎么选:五种常见配置的实际代价
法兰选型应当以工况压力、烘烤温度与拆装频次三个变量为顺序判断,而不是按习惯沿用上一台设备。下表把常见配置放在一起对比,便于采购与工艺共同决策。法兰接口的尺寸与型式可对照 ISO 2861 与 ISO 1609 真空法兰标准逐项核对。
| 法兰型式 | 典型适用压力 | 可否烘烤 | 拆装便利性 | 单件成本倾向 |
|---|---|---|---|---|
| KF 卡箍(ISO 2861) | 粗真空至中真空 | 受弹性密封圈限制 | 高,手动即可 | 低 |
| ISO-K / ISO-NW(ISO 1609) | 中真空 | 有限 | 较高 | 中 |
| CF 刀口(ISO 3669) | 高真空至超高真空 | 可至约 450 °C | 低,需均匀拧紧 | 高 |
| 活套法兰配金属O形圈 | 高真空,需频繁开启 | 较高 | 中 | 中高 |
| 焊接式接管 | 全压力段 | 可 | 不可拆 | 低但不可返修 |
表里的成本倾向只是加工侧的比较,不含检漏与售后。CF 法兰的真正成本在刀口保护与螺栓预紧工序上,一旦刀口磕伤就得整件返修。
密封面粗糙度要写进图纸
密封面常见的指定值是 Ra 0.8 μm 或更好,半导体类超高真空件会要求电解抛光后 Ra ≤ 0.4 μm。粗糙度不写,加工方按常规车削交付,检漏时才暴露问题。此处数值须由买方在技术协议中确认,不能默认。
螺栓预紧是最容易被忽略的工序
CF 法兰要求对角交叉、分次递增扭矩拧紧。工人图快一次拧到底,铜垫圈受力不均,微量泄漏随之而来。帕诺真空在出厂前会把预紧顺序写进作业指导书,而不是留给现场凭经验处理。
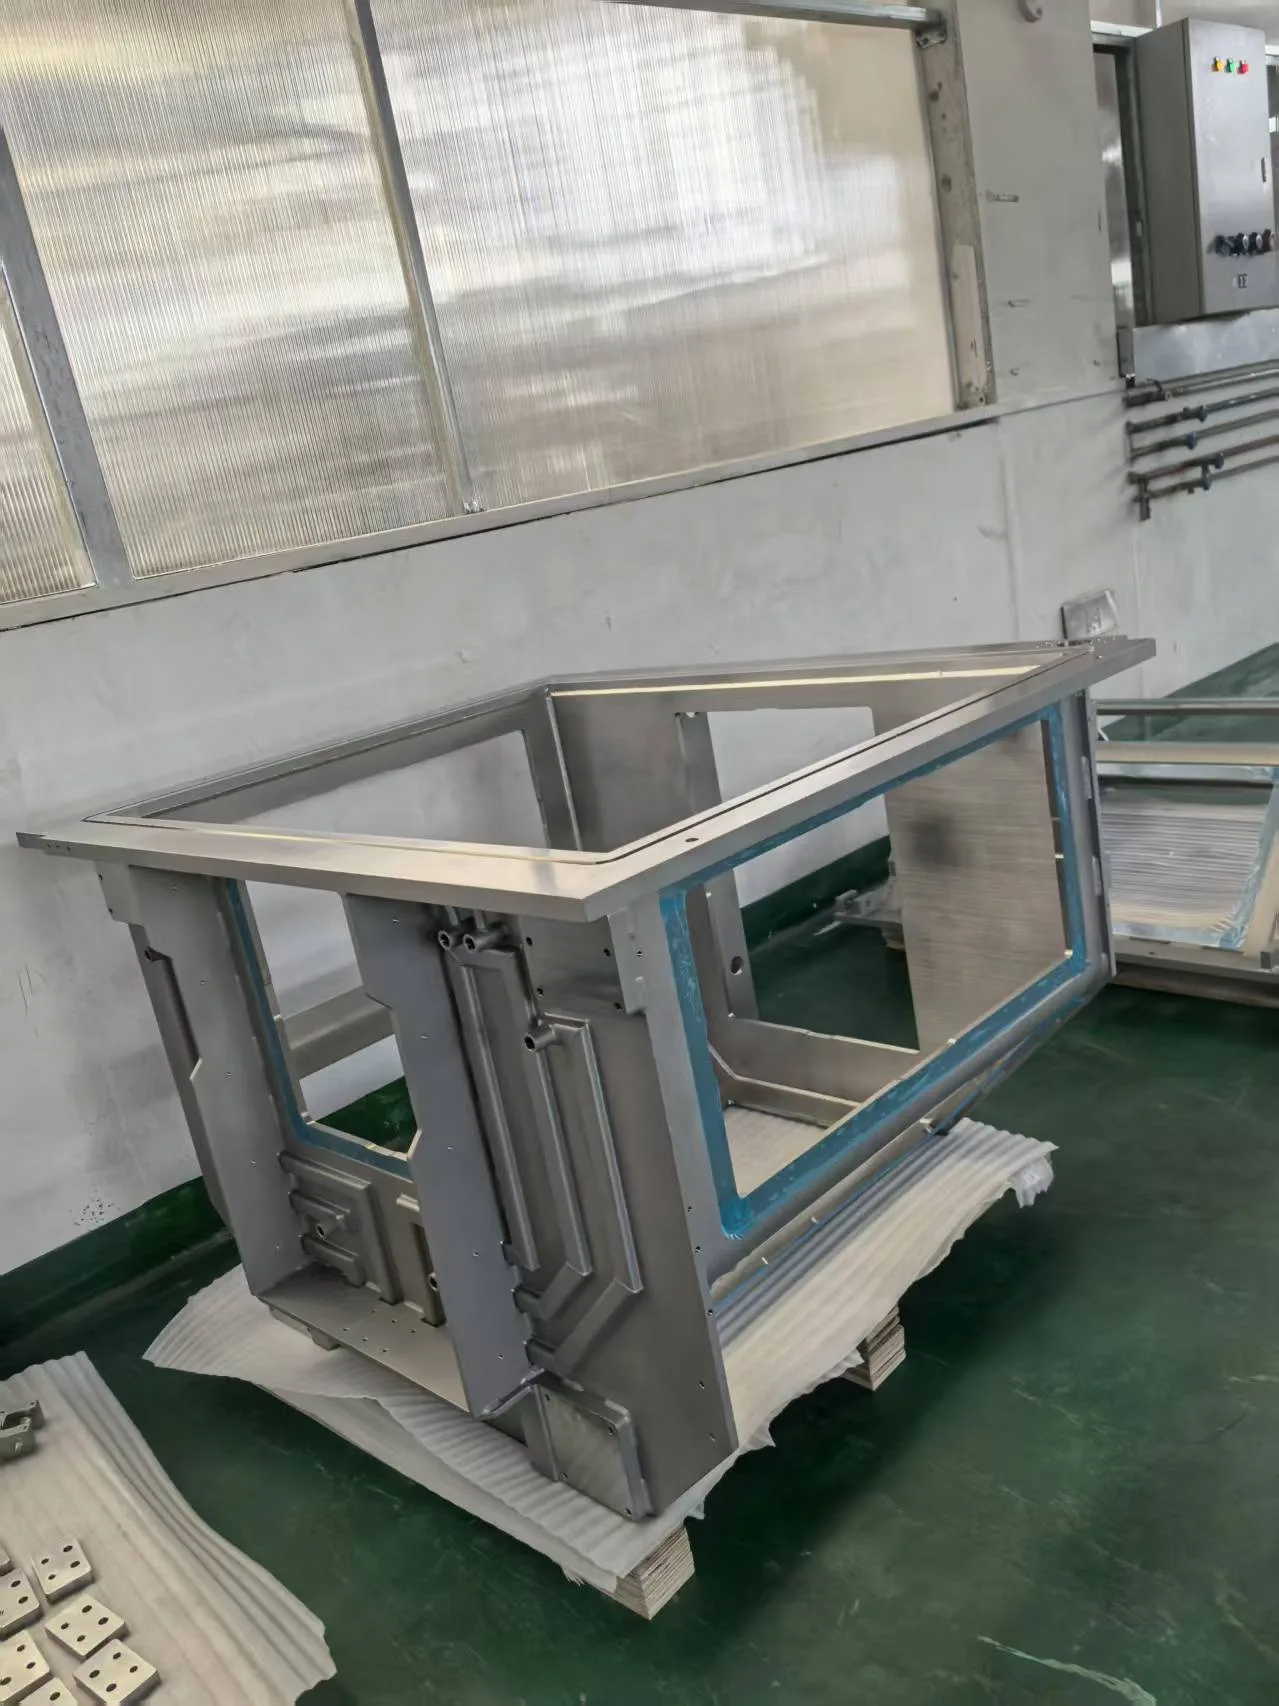
真空腔体选型:除气工况与普通腔体的差别
用于除气的真空腔体(vacuum chamber for degassing)与普通工艺腔体在结构上差别不大,差别在抽气路径与表面处理。除气过程本身会释放大量水汽与溶解气体,抽气口位置设计不当,除气周期会被拉长数倍。
按 CERN 加速器学校的真空讲义,洁净金属表面的水汽出气率随抽气时间按约 3×10⁻⁹/t[h] 的规律下降(单位 mbar·L/(s·cm²)),抽气时间每延长十倍,出气率与压力各降一个数量级。这条规律解释了为什么腔体清洗后必须尽快抽空,而不是敞口放置。腔体材料与表面状态的评定口径可参考 ASTM 相关材料与表面检测标准。
抽气管道往往比泵更限制极限压力
腔体处的有效抽速按 Seff = Sp·C/(Sp+C) 计算,分子流下管道流导大致与直径三次方成正比、与长度成反比。也就是说,一根又长又细的抽气接口,会把一台大泵的能力浪费掉。选型时先算流导,再定泵型号。
粗抽时间要按节拍核对
理想粗抽时间按 t = (V/S)·ln(p1/p2) 估算,一台 1 m³ 腔体配 500 m³/h 粗抽泵,从 10⁵ Pa 降到 1 Pa 约需 80 s。实际时间通常是理论值的数倍,因为流导与出气都会拖慢过程。买方应把节拍要求直接写进询价单。
把泄漏与洁净风险挡在出厂之前
泄漏与洁净风险主要靠工序顺序控制,而不是靠最后一道检验兜底。焊缝未经渗透检测就直接进氦检,等于让检漏去承担探伤的工作。
常见做法是先按 ISO 3452-1 渗透检测确认焊缝无表面缺陷,再按 ISO 20485 示踪气体检漏方法做氦质谱检漏。帕诺真空的常熟工厂配置氦质谱检漏能力,可达 1×10⁻⁹ Pa·m³/s 量级,并按 7 道出厂检验工序逐项放行。
检漏报告必须写清示踪气体、所用标准漏孔、最小可检漏率与试验压力。少了这四项,报告在客户审核时基本无效。真空件常用的漏率单位是 Pa·m³/s,注意 1 mbar·L/s = 0.1 Pa·m³/s,换算错了会差一个数量级。
压力上升法不能替代氦检
压力上升法 Q = dp·V/dt 的灵敏度大约只到 1×10⁻⁵ Pa·m³/s,且必须做温度修正。更关键的是,腔体抽空时间不够、出气曲线还没走平就测,测到的上升其实是表面解吸,看起来像漏其实不漏。做这个试验前先确认抽气时长。
虚漏要按内部排查
盲孔、双道 O 形圈槽、夹层死角都会形成虚漏,表现为压力上升曲线缓慢衰减。外部喷氦找不到它,必须做内部充氦或隔离该腔体。这一条写进验收方案,能省掉大量现场排查时间。
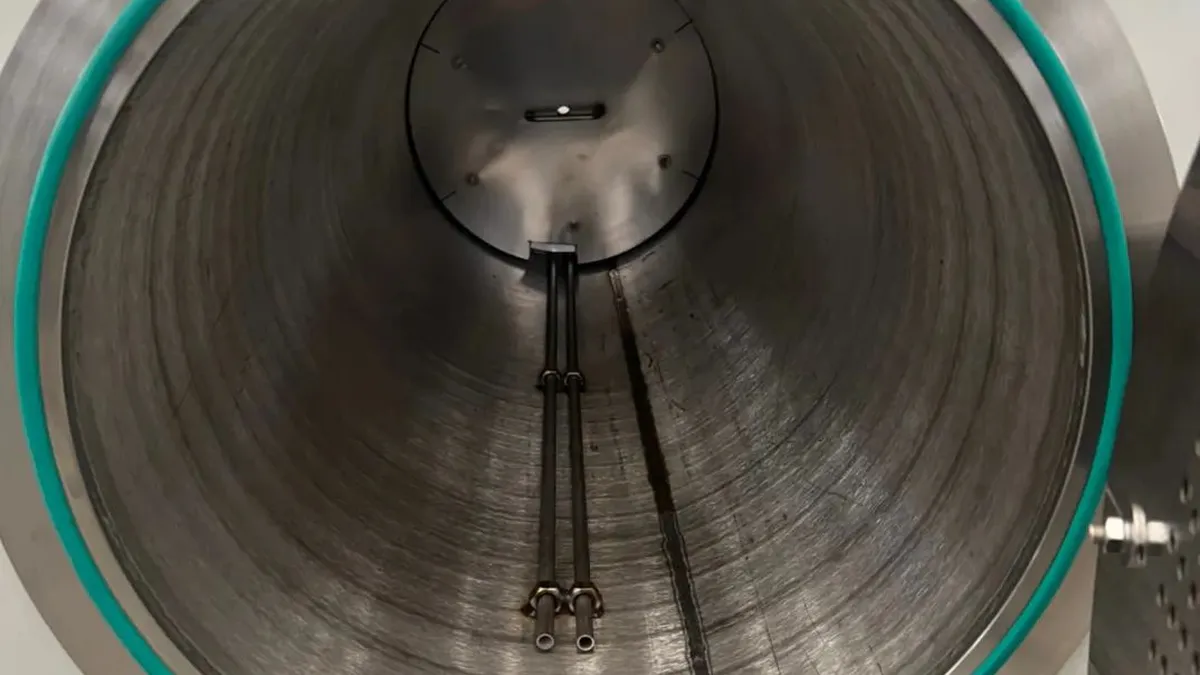
图纸会审时我们最先核对的三处细节
帕诺真空的工程团队在 DFM 评审中通常先核对三处:法兰接口是否与泵组匹配、焊接坡口是否留足钝边与间隙、密封面是否标注了粗糙度与保护要求。这三处出错,返工率最高。
实际经验里,最常引发返工的不是复杂结构,而是坡口准备。氩弧焊前坡口两侧的油污与氧化皮未清干净,焊缝出现气孔,渗透检测一照就现形,只能刨掉重焊。清理与预热这一步在图纸上通常没有体现,却直接决定一次合格率。焊接坡口与焊缝评定的分级要求可对照 ISO 焊缝质量与焊接工艺标准。
把清洗与钝化写进流程
不锈钢件焊接后需要酸洗钝化以恢复钝化膜。钝化不到位,表面游离铁残留,短期内看不出问题,长期会成为腐蚀起点与出气源。洁净装配应当在钝化与干燥之后进行,顺序不能颠倒。
一件起订也能走完整流程
材料以 304L/316L 为主,单件可做到数吨级,一件起订。常熟工厂具备 30,000W 激光下料、400T·6.2m 数控折弯、TIG 与自动化焊接、机加工、抛光与钝化能力。相关产品与工艺说明可在帕诺真空产品页面核对。
降本三成的钱从哪里省出来
降本三成主要来自三处:减少过度规格、压缩返工轮次、降低现场调试时间。三者的共同前提是选型口径在图纸阶段就说清楚。检漏方法与验收口径的选取可参考 ISO 20485 示踪气体检漏方法。
- 过度规格:把 CF 换成 KF,或把电解抛光降为机械抛光,按真实工况取舍
- 返工轮次:坡口准备与渗透检测前置,避免焊后刨除重焊
- 现场调试:出厂前完成检漏与预紧记录,减少客户现场拆装
- 材料浪费:按排版下料,边角余料用于小件接管
有一项常被中国买家忽略:技术协议里只写”不得泄漏”,没写漏率数值与检测方法。结果是双方对合格的理解不同,验收反复。改为写明”按 GB/T 32293-2015 选择检漏方法,报告需含标准漏孔与最小可检漏率”,争议基本消失。
周游在评审出口项目时多次提到,真空件的成本超支大多发生在信息不对称上,而不是加工能力上。他具备 17 年以上工程与国际供应链经验,熟悉压力容器与机加工类产品的出口实务。
常见问题
真空法兰应该选 CF 还是 KF?
看目标压力与是否烘烤。需要 10⁻⁷ Pa 以下或要烘烤到 200 °C 以上,选 CF 刀口法兰配无氧铜垫圈;只需粗中真空、频繁拆装,KF 更省事也更便宜。两种型式的尺寸与适用条件可对照 ISO 3669 与 ISO 2861 真空法兰标准。
除气腔体和普通腔体可以共用图纸吗?
不建议直接共用。除气工况出气量大,抽气口位置、管径与流导需要单独核算,否则除气周期会被显著拉长。出气率与抽气时间的核算口径可参考 ASTM 真空与材料检测标准。
氦检漏的合格指标一般写多少?
常见写法是 1×10⁻⁹ Pa·m³/s 量级,但必须与检测方法和标准漏孔一同约定。只写数值不写方法,验收时无法复现。
你们能提供材质证明和检验报告吗?
可按项目提供材质证明、尺寸检验记录、渗透检测与氦检漏报告。ISO 9001 等体系认证按项目提供或处于推进中,不在报价阶段作已获证表述。
发图纸之后多久能回复?
收到腔体图纸与规格书后 48 小时内回复。图纸越完整,回复越接近可执行报价;NDA 可按需先行签署。
把腔体图纸与规格书发给我们,工程团队会做一轮 DFM 评审,指出接口、坡口与密封面上需要确认的地方,再给出可执行的方案与报价。帕诺真空机械科技(常熟)有限公司以统一的商务接口对接经认证的协作工厂网络,全程可查项目进度,保密按 NDA 执行。
设计、监造并出口工程钢结构、CNC 部件及各类定制制造产品——由通过 EN1090/ISO 3834-2 认证的合作伙伴工厂制造。 立即联系我们的工程团队,获取免费 DFM 评审与报价。
📧 邮箱: support@panovacuum.cn
📞 电话/WhatsApp: +1 (307) 533 3212
🌐 网站: https://panovacuum.cn