为什么同规格溅射系统报价能差一倍
报价差距的主要来源是可追溯的验收证据,而不是硬件本体。同样的腔体几何、同样的靶位数量,配 CF 刀口法兰并出具完整氦检报告的设备,与配 ISO-K 夹紧法兰、只做压升测试的设备,成本可以相差 40% 以上。 真空技术的基础术语与量值定义,可对照 ISO 21360 真空泵性能测量标准理解。三块藏在明细表背后的成本
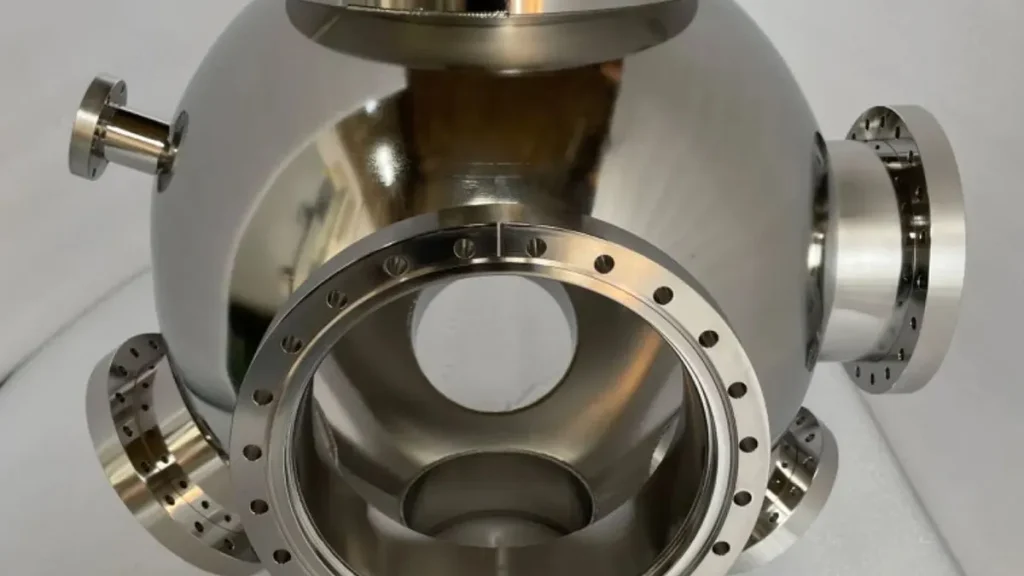
- 法兰制式:CF 刀口法兰用于 1×10⁻⁹ mbar 量级的超高真空,ISO-KF 夹紧结构只适用于粗真空和中真空,混用会让整机达不到标称极限真空。
- 表面与焊接:湿表面要求 Ra ≤ 0.4 μm 并做电解抛光的腔体,加工工时是普通 Ra 0.8 μm 件的两倍左右,这一项很少被单独列价。
- 检漏与文档:按 ISO 20485 示踪气体检漏方法出具报告的供应商,会在报价里摊入标定漏孔和工时。
一个常见误区:把泵的价格当成系统能力的价格
有效抽速按 Seff = Sp·C/(Sp+C) 计算。分子流状态下管路流导大致与 d³/L 成正比,一条又长又窄的抽气口会把分子泵的能力吃掉大半。 所以腔体压力上不去时,先查抽气口,别急着换泵。真空法兰选型:CF、ISO-K 与 ISO-KF 怎么定
结论很直接:溅射工艺腔选 CF,传输段和粗抽管路用 ISO-K 或 ISO-KF,混用必须通过过渡法兰明确边界。PVD 镀膜腔常见基础压力 1×10⁻⁵ 至 1×10⁻⁶ mbar、工艺压力 0.3–1 Pa 氩气,这个区间用 CF 最稳妥。 法兰通径与密封结构的通用要求,可参考 ISO 1609 真空法兰尺寸标准。尺寸体系与烘烤温度
CF 法兰配无氧铜垫片可烘烤至约 450 ℃,是达到 1×10⁻⁹ mbar 量级的前提。ISO-KF 与 ISO-NW 结构归入粗、中真空体系,尺寸分别按 ISO 2861 夹紧连接器标准和 ISO 1609 法兰尺寸标准执行。 注意烘烤温度不是越高越好。奥氏体不锈钢经 250 ℃×24 h 烘烤后,水解吸率可降到约 1×10⁻¹⁴ mbar·L/(s·cm²)。但氢的出气只从 7×10⁻¹² 降到 5×10⁻¹³ 量级,靠烘烤去不掉氢。采购时最容易漏写的一句规格
密封面粗糙度和检漏率必须绑定测试方法一起写。只写 1×10⁻⁹ mbar·L/s 而不写氦检还是压升法,等于没写。 按 GB/T 32293 检漏方法选择标准,合格的检漏报告要写明示踪气体、所用标定漏孔、最小可检漏率和测试压力。缺一项,报告在客户审核阶段就无法采信。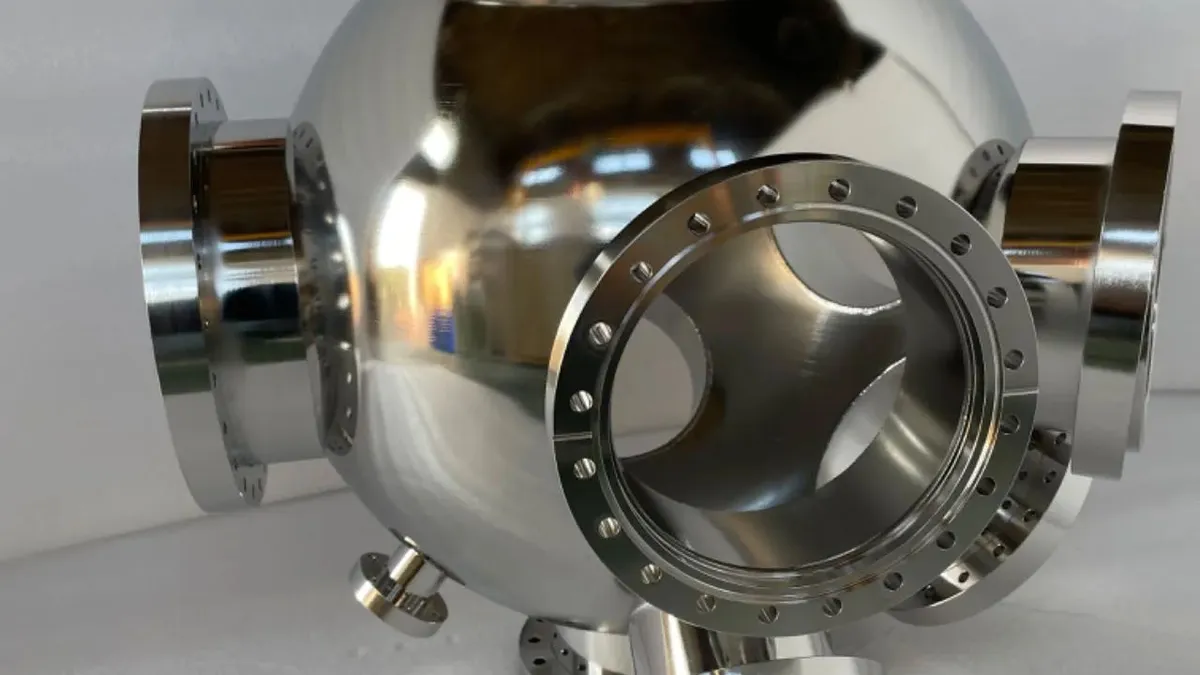
漏率与洁净度风险怎么在合同里锁住
把风险前移到图纸评审阶段,比在验收阶段争论便宜得多。真空泄漏与颗粒污染在装配完成后基本无法返工,只能拆解重做。 洁净室与洁净度分级的通用框架,可参见 ISO 14644 洁净室及相关受控环境标准。检漏方法不同,灵敏度差七个数量级
氦质谱检漏约可达 1×10⁻¹² Pa·m³/s,而压升法受出气影响,通常只到 1×10⁻⁵ Pa·m³/s 量级。用压升法去验收超高真空腔体,测到的往往是解吸曲线,不是漏。 更麻烦的是虚漏。盲孔、双座 O 圈槽这类滞留容积,外部喷氦根本喷不到,只能靠内部充氦或隔离滞留区来定位。我们工程团队先看的三处
按经验,返工最集中的不是腔体本体,而是焊接接头的坡口准备与层间温度控制。以集团常熟工厂(由苏州优尼可斯工程技术有限公司运营)的 WPS UN-WPS-2025-001 为例,45 mm 板对接、工艺 135、PA 位置,规定火焰预热最低 110 ℃、层间温度不超过 230 ℃。 这两条一旦执行不到位,焊缝微气孔会成为日后最难找的漏点。 这正是我们坚持在报价前先做 DFM 评审的原因。焊工资质、坡口形式、检漏顺序,在图纸阶段全部锁定。供应商评估的四个硬指标
评估溅射系统供应商,本质是评估其质量体系能否被审核。价格、交期都可以谈,体系没有证据就无法谈。 焊接质量体系的国际框架,可对照 ISO 3834 焊接质量管理要求。看证书,更要看证书范围
焊接体系看 ISO 3834-2 综合质量要求,焊缝质量等级看 EN ISO 5817,着色渗透检测按 ISO 3452-1 执行。证书必须由常熟工厂出具,并注明适用项目范围。集团常熟工厂由苏州优尼可斯工程技术有限公司持有 EN ISO 3834-2 与 EN ISO 3834-2,在认证范围内适用。看腔体加工与检测手段
大尺寸腔体的形位公差靠设备保证。常熟工厂配备 30,000 W 光纤激光切割(最大板厚 100 mm)、5,200×12,500×1,800 mm 龙门加工中心(定位精度 0.02 mm),以及覆盖大行程的蔡司三坐标,验证精度 ±0.02 mm。 抛光是自制的关键项。电解抛光与钝化在厂内完成而非外协,污染风险才可控。看文档与保密
半导体类项目要求 SEMI 体系文档与检验协议。图纸、3D 模型和 BOM 需在 NDA 下受控分发,这一点在询价阶段就应确认。看商务接口是否单一
多家工厂拼单最怕接口混乱。帕诺真空是常熟自有工厂的制造商,一个商务接口对接全部工序。 进度以里程碑和书面节点呈现,不做夸大的实时制造承诺。
四种方案横向对比
下表按中国买家实际会遇到的四种配置做对比。价格区间仅作相对量级参考,具体需按图纸核算。| 方案 | 法兰制式 | 典型基础压力 | 密封面要求 | 适用场景 |
|---|---|---|---|---|
| 研发级 PVD 腔 | ISO-K | 1×10⁻⁵ mbar | Ra 0.8 μm | 实验室镀膜、工艺摸索 |
| 量产溅射腔 | CF | 1×10⁻⁶ mbar | Ra ≤ 0.4 μm 电解抛光 | 连续镀膜生产 |
| 半导体工艺腔 | CF 刀口 | 1×10⁻⁸ mbar | Ra ≤ 0.4 μm + 250 ℃ 烘烤 | 晶圆制程、带 load lock |
| 粗抽与传输段 | ISO-KF | 1 Pa 量级 | Ra 1.6 μm | 预抽管路、传片腔 |
| 烘烤型 UHV 腔 | CF + 无氧铜垫 | 1×10⁻⁹ mbar | 电解抛光 + 全渗透焊 | 表面科学研究 |
交期与验收:把节点写进合同
交期风险主要来自检漏返工,而非加工本身。一次漏点定位加补焊加复检,通常要吃掉两到三周。 真空系统检漏方法的国际规范,可参见 ISO 20485 示踪气体检漏方法。粗抽时间要按循环节拍核算
理想粗抽时间 t = (V/S)·ln(p1/p2)。1 m³ 腔体配 500 m³/h(0.139 m³/s)粗抽泵,从 1×10⁵ Pa 抽到 1 Pa 理论约 80 s;实际因流导与出气通常要数倍时间。按这个公式反推粗抽管路,比只看极限真空更接近真实产能。验收顺序不能颠倒
正确顺序是:尺寸检验 → 焊缝按 EN ISO 5817 评级 → 着色渗透检测(ISO 3452-1)→ 氦检 → 清洁度文档。任何一步提前,后面的数据都不可信。 还有一条容易被忽略。腔体经 250 ℃ 烘烤后一旦暴露大气,数小时内就会重新吸附水汽。验收应在规定的放气—抽气循环之后进行,而不是烘烤刚结束就测。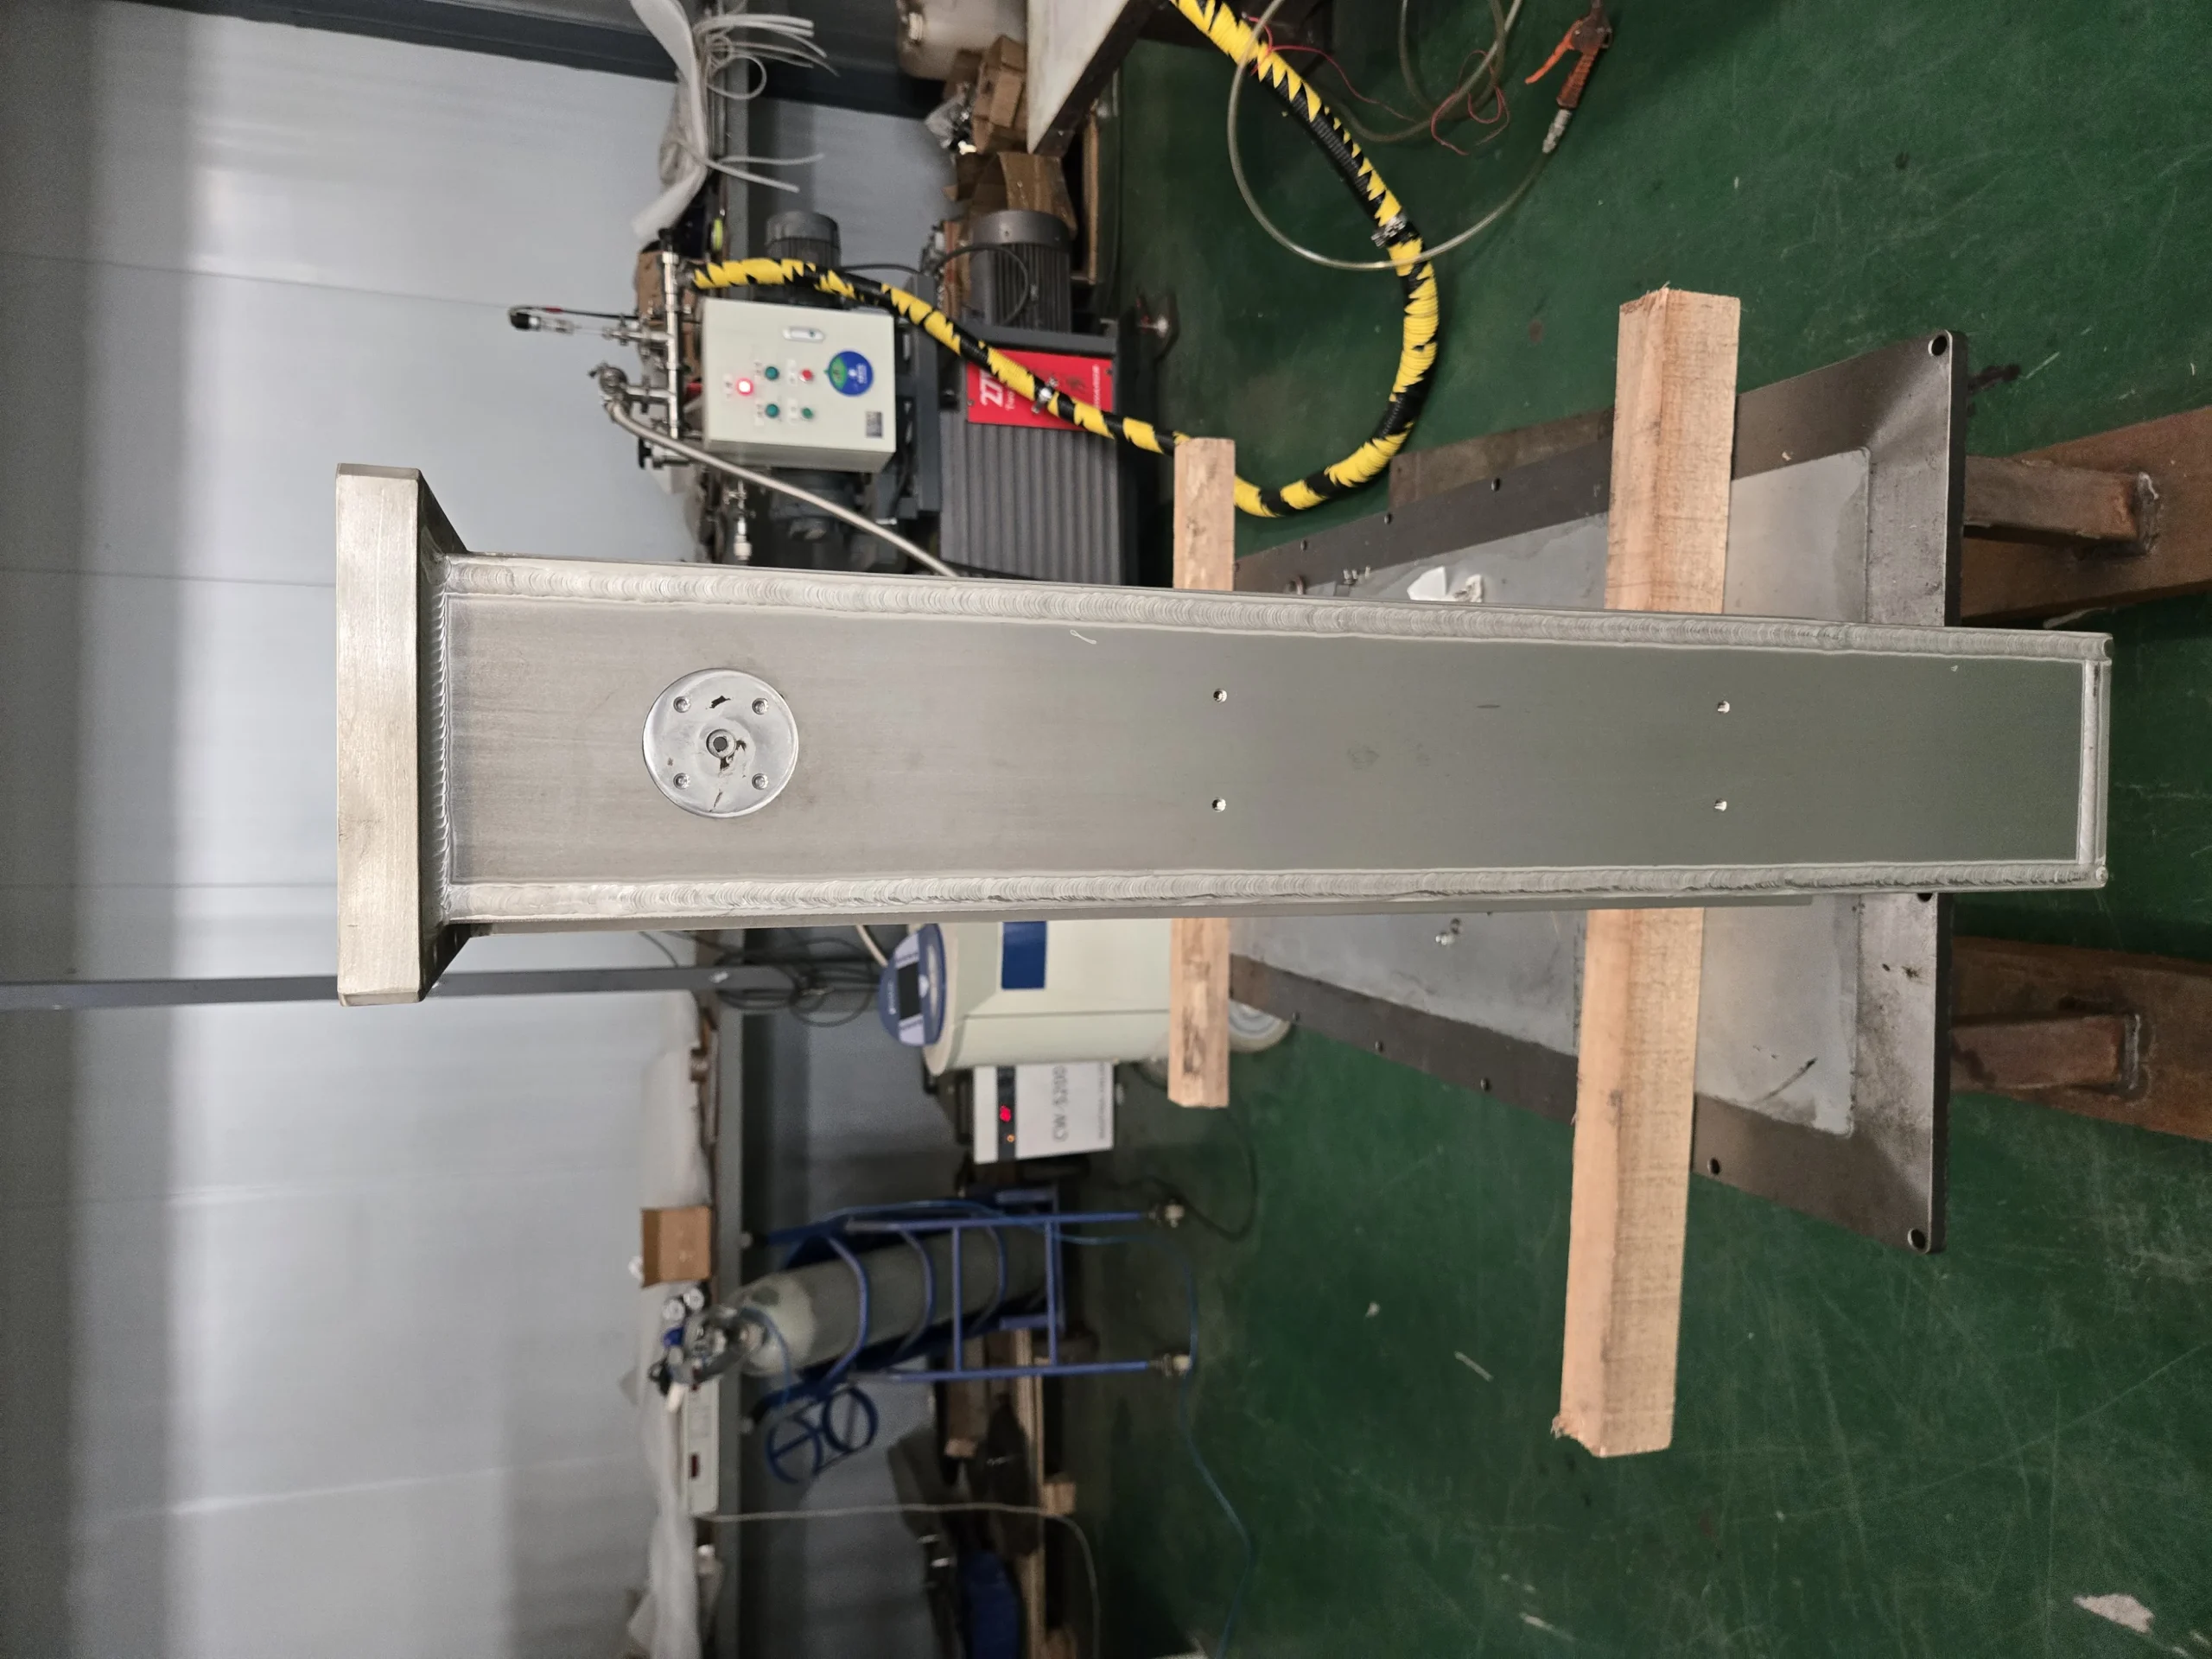
常见问题
以下问题按买家询价时最常提出的顺序整理。每条都对应一个可写进合同的验收动作。 真空系统整体性能的测量与验收框架,可对照 ISO 21360 真空泵性能测量标准。溅射系统报价里,真空部分一般占多少?
按行业常见结构,腔体、法兰、泵组与检漏合计通常占整机成本一半以上。若报价中真空部分占比明显偏低,多半是法兰制式或检漏标准被降级了。能不能用压升法代替氦检?
可以用,但灵敏度差约七个数量级。压升法约到 1×10⁻⁵ Pa·m³/s,只能证明”没有大漏”,无法支撑超高真空指标。且必须做温度修正。CF 法兰和 ISO-KF 法兰能直接对接吗?
不能直接对接,必须通过过渡法兰。两者分属不同真空等级,尺寸体系也不同(ISO 3669 与 ISO 2861)。强行转接会形成滞留容积,产生虚漏。腔体密封面粗糙度写 Ra 0.8 μm 够不够?
常规高真空够用,半导体级超高真空通常要求 Ra ≤ 0.4 μm 并配电解抛光。是否加严取决于目标基础压力与烘烤温度,建议在图纸阶段与供应商确认。认证证书应该由谁出具?
必须由实际持证并承担焊接作业的主体出具,且注明认证范围与项目适用性。采购方应核对证书编号与有效期,而不是只看扫描件。下一步:把图纸发过来
成本谈判的空间是有限的,漏率与洁净度的空间则取决于前期定义。与其在报价单上反复拉扯,不如把腔体图纸、目标基础压力、法兰制式和检漏验收方法一次性讲清楚。 焊缝质量分级与验收准则的判定依据,可参见 ISO 5817 焊缝质量等级标准。 欢迎把腔体图纸与规格书发给我们。工程团队会先做一轮图纸与 DFM 评审,指出焊接坡口、密封面与抽气口设计上的风险点,再给出报价路径与验收方案。全程 NDA 保护,图纸与 3D 模型受控分发。设计、监造并出口工程钢结构、CNC 部件及各类定制制造产品——由通过 EN1090/ISO 3834-2 认证的合作伙伴工厂制造。 立即联系我们的工程团队,获取免费 DFM 评审与报价。
📧 邮箱: support@panovacuum.cn
📞 电话/WhatsApp: +1 (307) 533 3212
🌐 网站: https://panovacuum.cn