图纸阶段就要锁定漏率口径
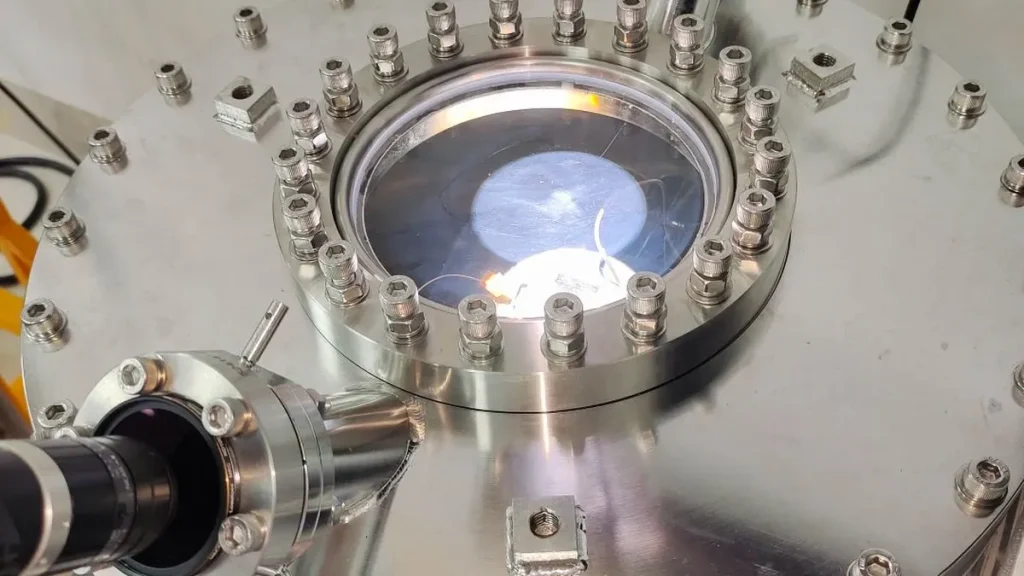
漏率指标必须与检测方法同时写进图纸,否则同一台腔体可以被判定为合格,也可以被判定为不合格。GB/T 36176-2018 采用示踪气体法,氦质谱检漏可覆盖到约 1×10⁻¹² Pa·m³/s 量级;而压升法 Q = dp·V/dt 受温度与出气影响,量级通常只到 1×10⁻⁵ Pa·m³/s。两者不可互相替代。三种检漏手段的取舍
选择哪一种,取决于验收指标的量级和腔体结构。按 ISO 20485 示踪气体检漏方法 的口径,报告必须写明示踪气体种类、校准漏孔的漏率、最小可检漏率与试验压力。一份合格的检漏报告缺任何一项,买方都无法追溯。 GB/T 32293-2015 把氦检、压升法与四极质谱嗅探法的适用边界做了划分。简单说:指标严于 1×10⁻⁸ Pa·m³/s 就别用压升法凑。方法选择本身也有国际口径可循,可参考 ASTM 检漏与无损检测标准体系 中关于示踪气体与校准漏孔的通用要求。虚拟泄漏最容易被误判
盲孔、双道 O 圈槽、夹层空腔形成的虚拟泄漏,外观上完全像真实泄漏。压升曲线呈缓慢衰减而非线性上升,是它的典型特征。外部喷氦找不到它,必须做内部充氦或隔离该腔体。焊接与表面处理决定出气水平
不锈钢腔体的最终真空度,很大程度上在焊工收枪那一刻就定了。奥氏体不锈钢在 250 °C × 24 h 烘烤后,水出气可降到约 1×10⁻¹⁴ 量级,但氢的出气只从 7×10⁻¹² 降到 5×10⁻¹³(单位为 Torr·L/(s·cm²));也就是说,烘烤去水不去氢,钢腔体往往需要 200 °C 以上或多轮烘烤。焊缝检验的顺序不能颠倒
按 EN ISO 5817 焊缝质量等级 要求 B 级的腔体,应先做渗透检测再检漏。渗透剂残留会污染密封面,若先检漏后渗透,等于把已验收的腔体重新弄脏。渗透检测按 ISO 3452-1 执行,清洗工序必须写进工艺卡。 半导体级腔体常见规格是 316L 电解抛光、润湿面 Ra ≤ 0.4 μm,并配 250 °C 烘烤。抛光的目的一是降低真实表面积,二是让清洗后的表面不易再吸附水汽。焊接工艺评定与焊工资质可对照 美国焊接学会 AWS 标准 的相应要求执行。抽空要及时
清洁金属表面的水出气近似服从 q ∝ 1/t,抽空时间每延长十倍,出气率与压力各降一个数量级。因此清洗钝化后的腔体应当尽快抽空,不要敞口放置过夜。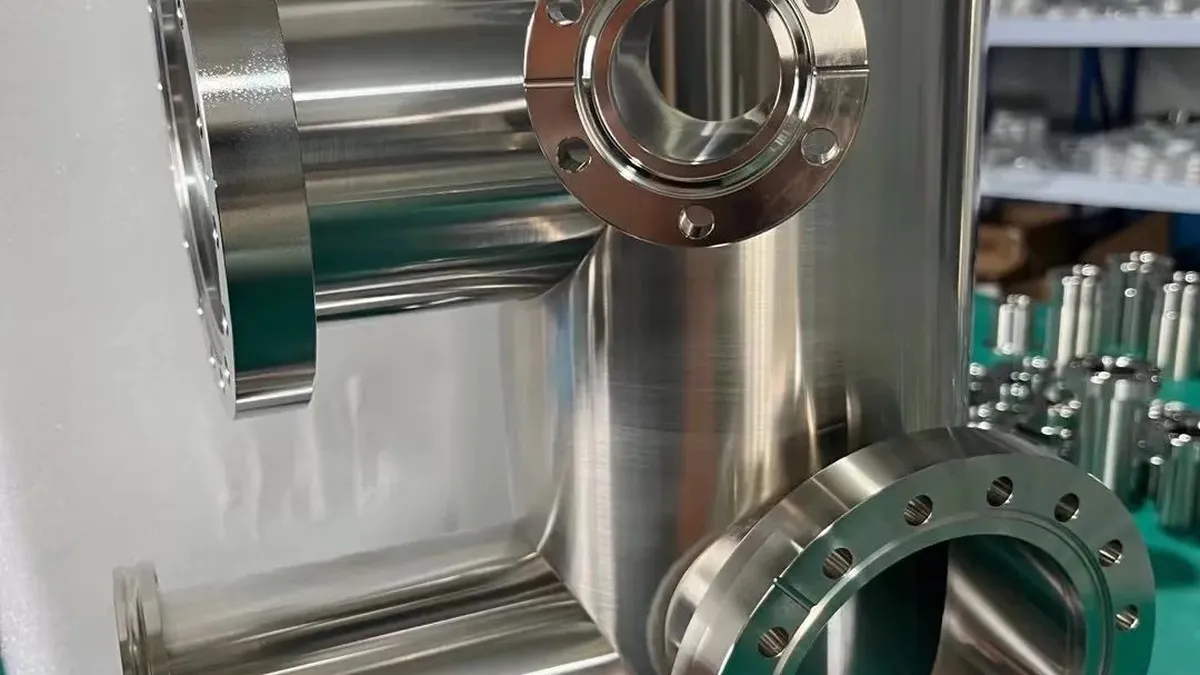
洁净装配靠分区而不是靠小心
洁净风险主要来自装配环境与工序穿插,不来自操作者的态度。把腔体装配、密封件安装与机加工、打磨放在同一空间,颗粒与油雾必然交叉污染。洁净度分级与检测口径可参照 ISO 14644 洁净室及相关受控环境标准,先定等级再定流程。装配区的几条硬约束
不追求洁净室等级的数字,先落实可执行的分区与流程:- 腔体精洗后进入独立装配区,人员与工装专用,不与机加区共用
- 金属密封件开封即装,橡胶 O 圈记录批次与保质期
- 装配工具做无油处理并单独标识
- 每道工序后留存颗粒与表面清洁度记录
- 装配区与机加区之间设置缓冲与更衣环节,进出路径单向
各部件检漏要求对照
不同部件对漏率与洁净的要求差别很大,采购时最容易一刀切。下表是常见配置的对照,具体数值应以客户规格书或最新版 SEMI 文件为准,不要拿历史路线图数值当现行限值。半导体设备接口与洁净要求可查 SEMI 国际半导体产业协会标准。| 部件/配置 | 典型工作压力 | 建议检漏方法 | 洁净关注点 |
|---|---|---|---|
| CF 刀口法兰腔体(ISO 3669) | 1×10⁻⁷ mbar 以下 | 氦质谱检漏,报告至 1×10⁻⁹ Pa·m³/s | 无氧铜垫片一次性使用,密封面 Ra ≤ 0.4 μm |
| KF 卡箍连接管路(ISO 2861) | 粗真空至中真空 | 压升法结合局部氦检 | O 圈批次与压缩量控制 |
| 刻蚀腔体(etch chamber) | 1×10⁻⁶ 至 1×10⁻⁸ mbar | 氦检加残余气体分析 | 润湿面电解抛光,颗粒添加量按客户规格 |
| PVD 镀膜腔体 | 本底 1×10⁻⁵ 至 1×10⁻⁶ mbar | 压升法与氦检并用 | 挡板与靶座可拆清洗 |
| 真空炉水冷壳体 | 1×10⁻² 至 1×10⁻³ mbar | 水冷回路单独打压加氦检 | 冷却水路与真空侧隔离 |
泵口与管路常被算错
腔体能抽到多低的压力,往往由泵口管道而不是泵决定。分子流下管道流导大致随 d³/L 变化,一根又长又细的抽气口,会把标称抽速吃掉大半。有效抽速 Seff = Sp·C/(Sp+C),选型时必须把流导算进去。粗抽时间按公式核一遍
理想粗抽时间 t = (V/S)·ln(p1/p2)。1 m³ 腔体配 500 m³/h(约 0.139 m³/s)粗抽泵,从 1×10⁵ Pa 降到 1 Pa 理论上约 80 s;实际因流导与出气往往是数倍。粗抽管路要按节拍校核,不能只看极限真空。泵性能应按 ISO 21360-1 真空泵性能测量 的口径标注,用错基础标准会让整份参数表失去可比性。量具分档,不要指望一支表
从大气到 1×10⁻⁷ Pa,没有单一规管能覆盖。皮拉尼规、电容薄膜规与热阴极电离规各有独立校准标准,量程衔接处要做交叉比对。残余气体分析中水峰(m/z 18)占主导,通常指向湿表面或虚拟泄漏,而不是真实漏点。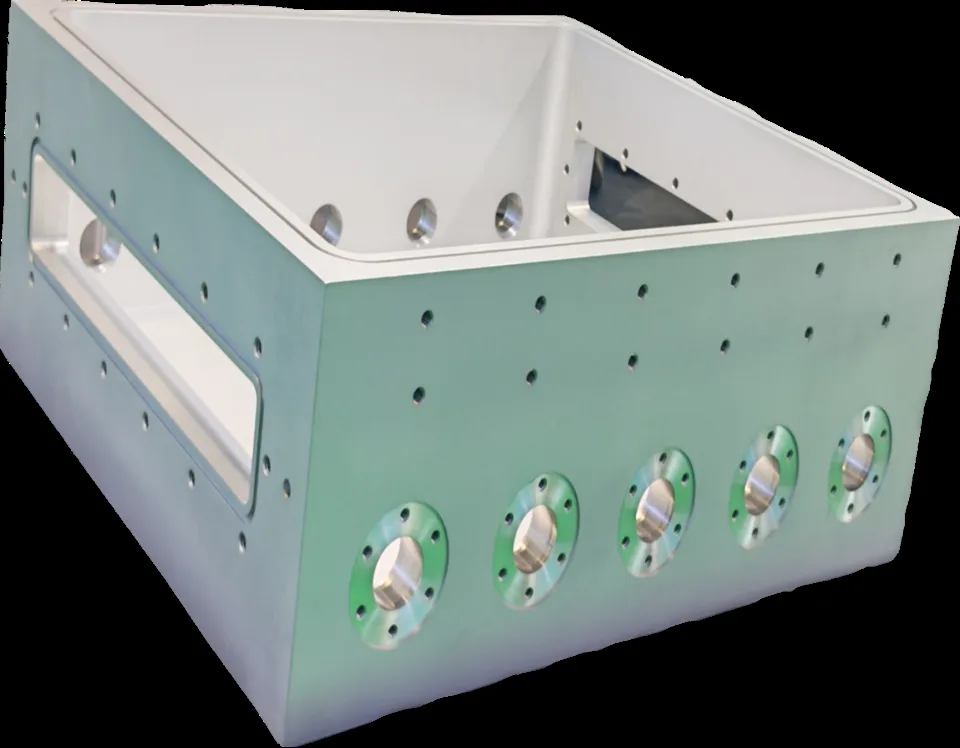
帕诺真空如何把风险前移到图纸
在帕诺真空的 DFM 评审里,工程团队第一个看的不是公差表,而是密封面的粗糙度与检漏方法的匹配关系。工厂位于江苏常熟虞山高新区,具备 30,000W 激光下料、400T·6.2m 数控折弯、TIG 与自动化焊接、机加工、抛光与钝化,以及可达 1×10⁻⁹ Pa·m³/s 量级的氦质谱检漏与洁净装配,材料以 304L/316L 为主。制造主体为帕诺真空机械科技(常熟)有限公司,自有下料、折弯、焊接、机加工、抛光、氦质谱检漏与 7 道出厂检验工序。最常返工的那一处
经验上,返工最多的不是尺寸超差,而是焊接坡口清理与层间清洁不到位。坡口残油在焊接时分解,形成内部缺陷,检漏时才暴露出来。压力容器的设计与检验口径可对照 ISO 压力容器相关标准 与项目所在地的强制法规。 技术负责人周游有 17 年以上工程、制造与国际供应链经验,熟悉压力容器与机加工出口实务,他反复强调的一点是:检漏报告要能被第三方读懂,而不是只给自己看。可查证的项目边界
一件起订、48 小时内回复是常规做法。认证一律按项目提供或推进中,不在报价阶段作既成事实的表述。买方可以在 帕诺真空产品中心 查看腔体、法兰与馈通件的常规配置。 热电偶馈通件的选型常被忽略型号后缀与接口匹配,实际采购中就有客户在询价时提到 thermocouple feedthroughs typec miniplugpower.cfm 这类具体规格页,要求按图核对引脚定义与法兰接口。法兰尺寸按 ISO 3669 CF 法兰 与 ISO 2861 KF 尺寸体系核对,可避免到货后无法对接。询价时请一并提供的资料
图纸齐全的项目,报价与工艺评估都更快。缺项最多的通常是检漏口径、清洗等级与包装方式这三项。资料清单的完整性直接决定评审轮次,通常能减少 1 至 2 轮往返澄清。 建议随询价附上:- 腔体总装图与关键件图,标注密封面粗糙度
- 目标漏率数值及其依据的标准编号
- 材料牌号与表面处理要求,如 316L 电解抛光
- 洁净等级、包装与出厂文件清单
- 验收方式:见证检漏、第三方复检或文件审核
- 是否要求第三方见证或出口目的国的合规声明
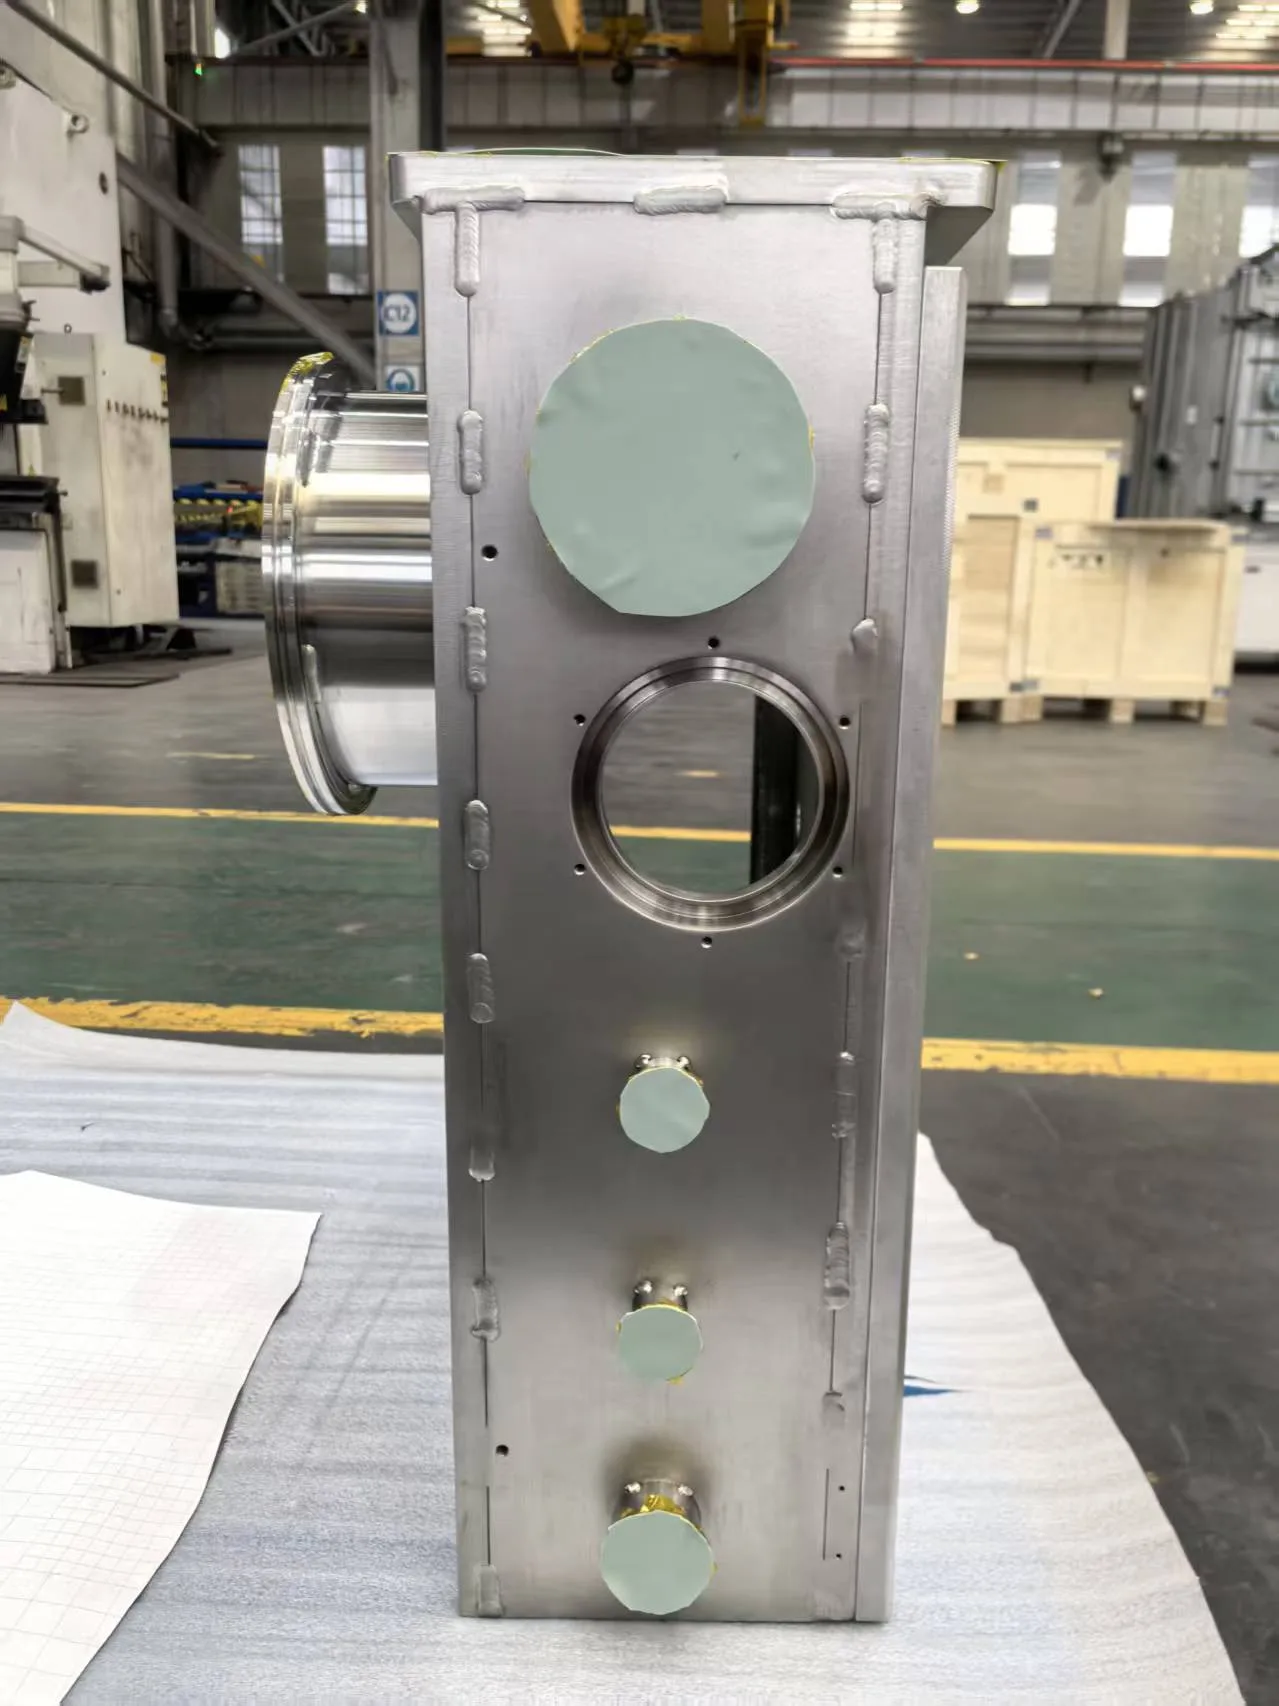
设计、监造并出口工程钢结构、CNC 部件及各类定制制造产品——由通过 EN1090/ISO 3834-2 认证的合作伙伴工厂制造。 立即联系我们的工程团队,获取免费 DFM 评审与报价。
📧 邮箱: support@panovacuum.cn
📞 电话/WhatsApp: +1 (307) 533 3212
🌐 网站: https://panovacuum.cn