
腔体焊完,不等于能发货。厂里定了 7 道检查,每道签字留档,报告跟货一起走。客户来查,记录都在。
1. 图纸评审与 DFM
图纸到手先不急着下料。工艺的人看三件事:能不能做、公差给多少合适、哪几个位置最容易漏。有问题这时候提,比焊完再改便宜得多。
2. 来料检验
钢板进厂先对质保书,再看表面有没有划伤、锈斑。牌号不对或者表面不行,直接退回,不入库。
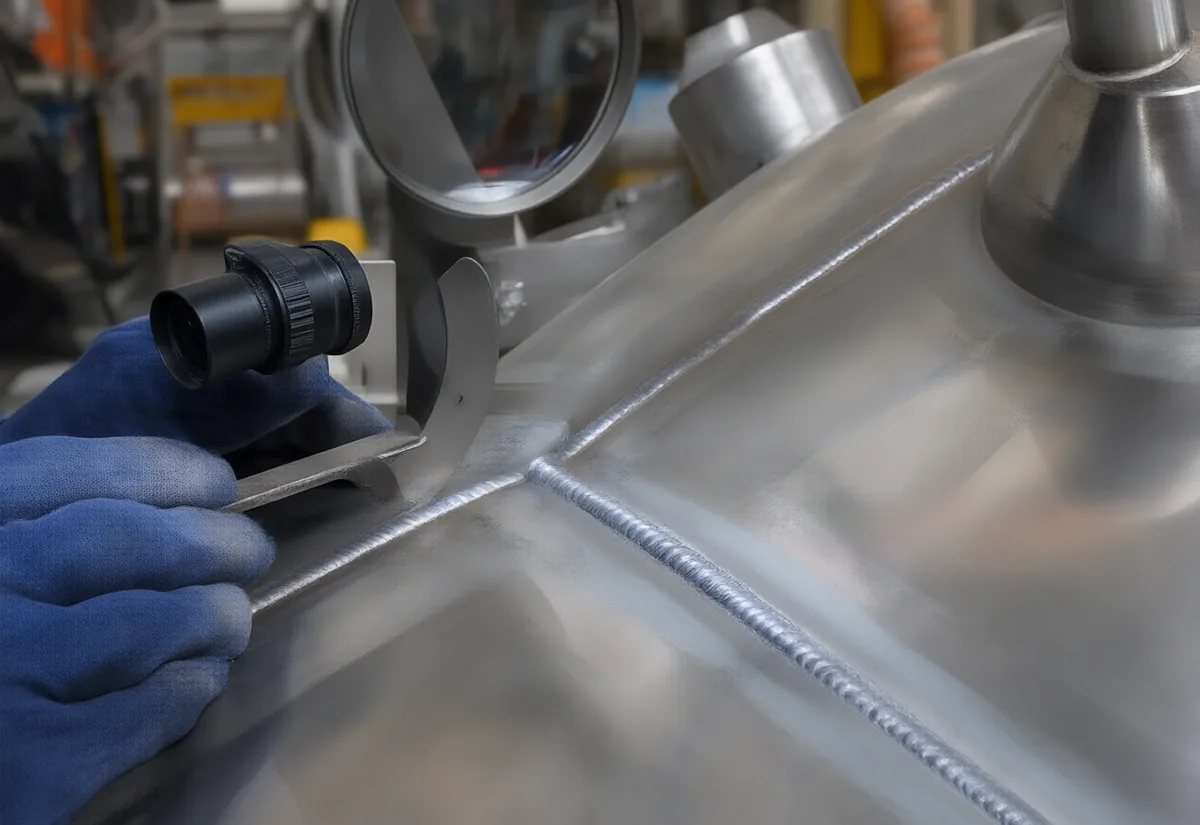
3. 下料与坡口
3 万瓦激光切厚板,坡口在同一次切割里出来。装配时间隙稳,后面的焊接变形也小。
4. 精密加工
CNC 加 H200 落地镗铣,4 米级回转。关键尺寸一件一件量、一件一件记,不留「差不多」。
5. 焊接
40 多个气保焊工位,TIG 和自动焊都有,焊接区单独隔开。焊缝记录跟着这台腔体走。
6. 氦质谱检漏
UL1000 检漏仪,做到 1×10⁻⁹ Pa·m³/s 量级。每台都测,不抽检。这一步不过关,前面的工序要返工。
7. 出厂检验与交付
按图纸量尺寸、看表面,做终检。检验报告跟货一起发,客户手上有一份。
这 7 道是内部执行文件,并非对外宣传用的流程图。任何一道放松,泄漏率会最先反映出来。图纸提交后,同一套检验流程适用于该项目。