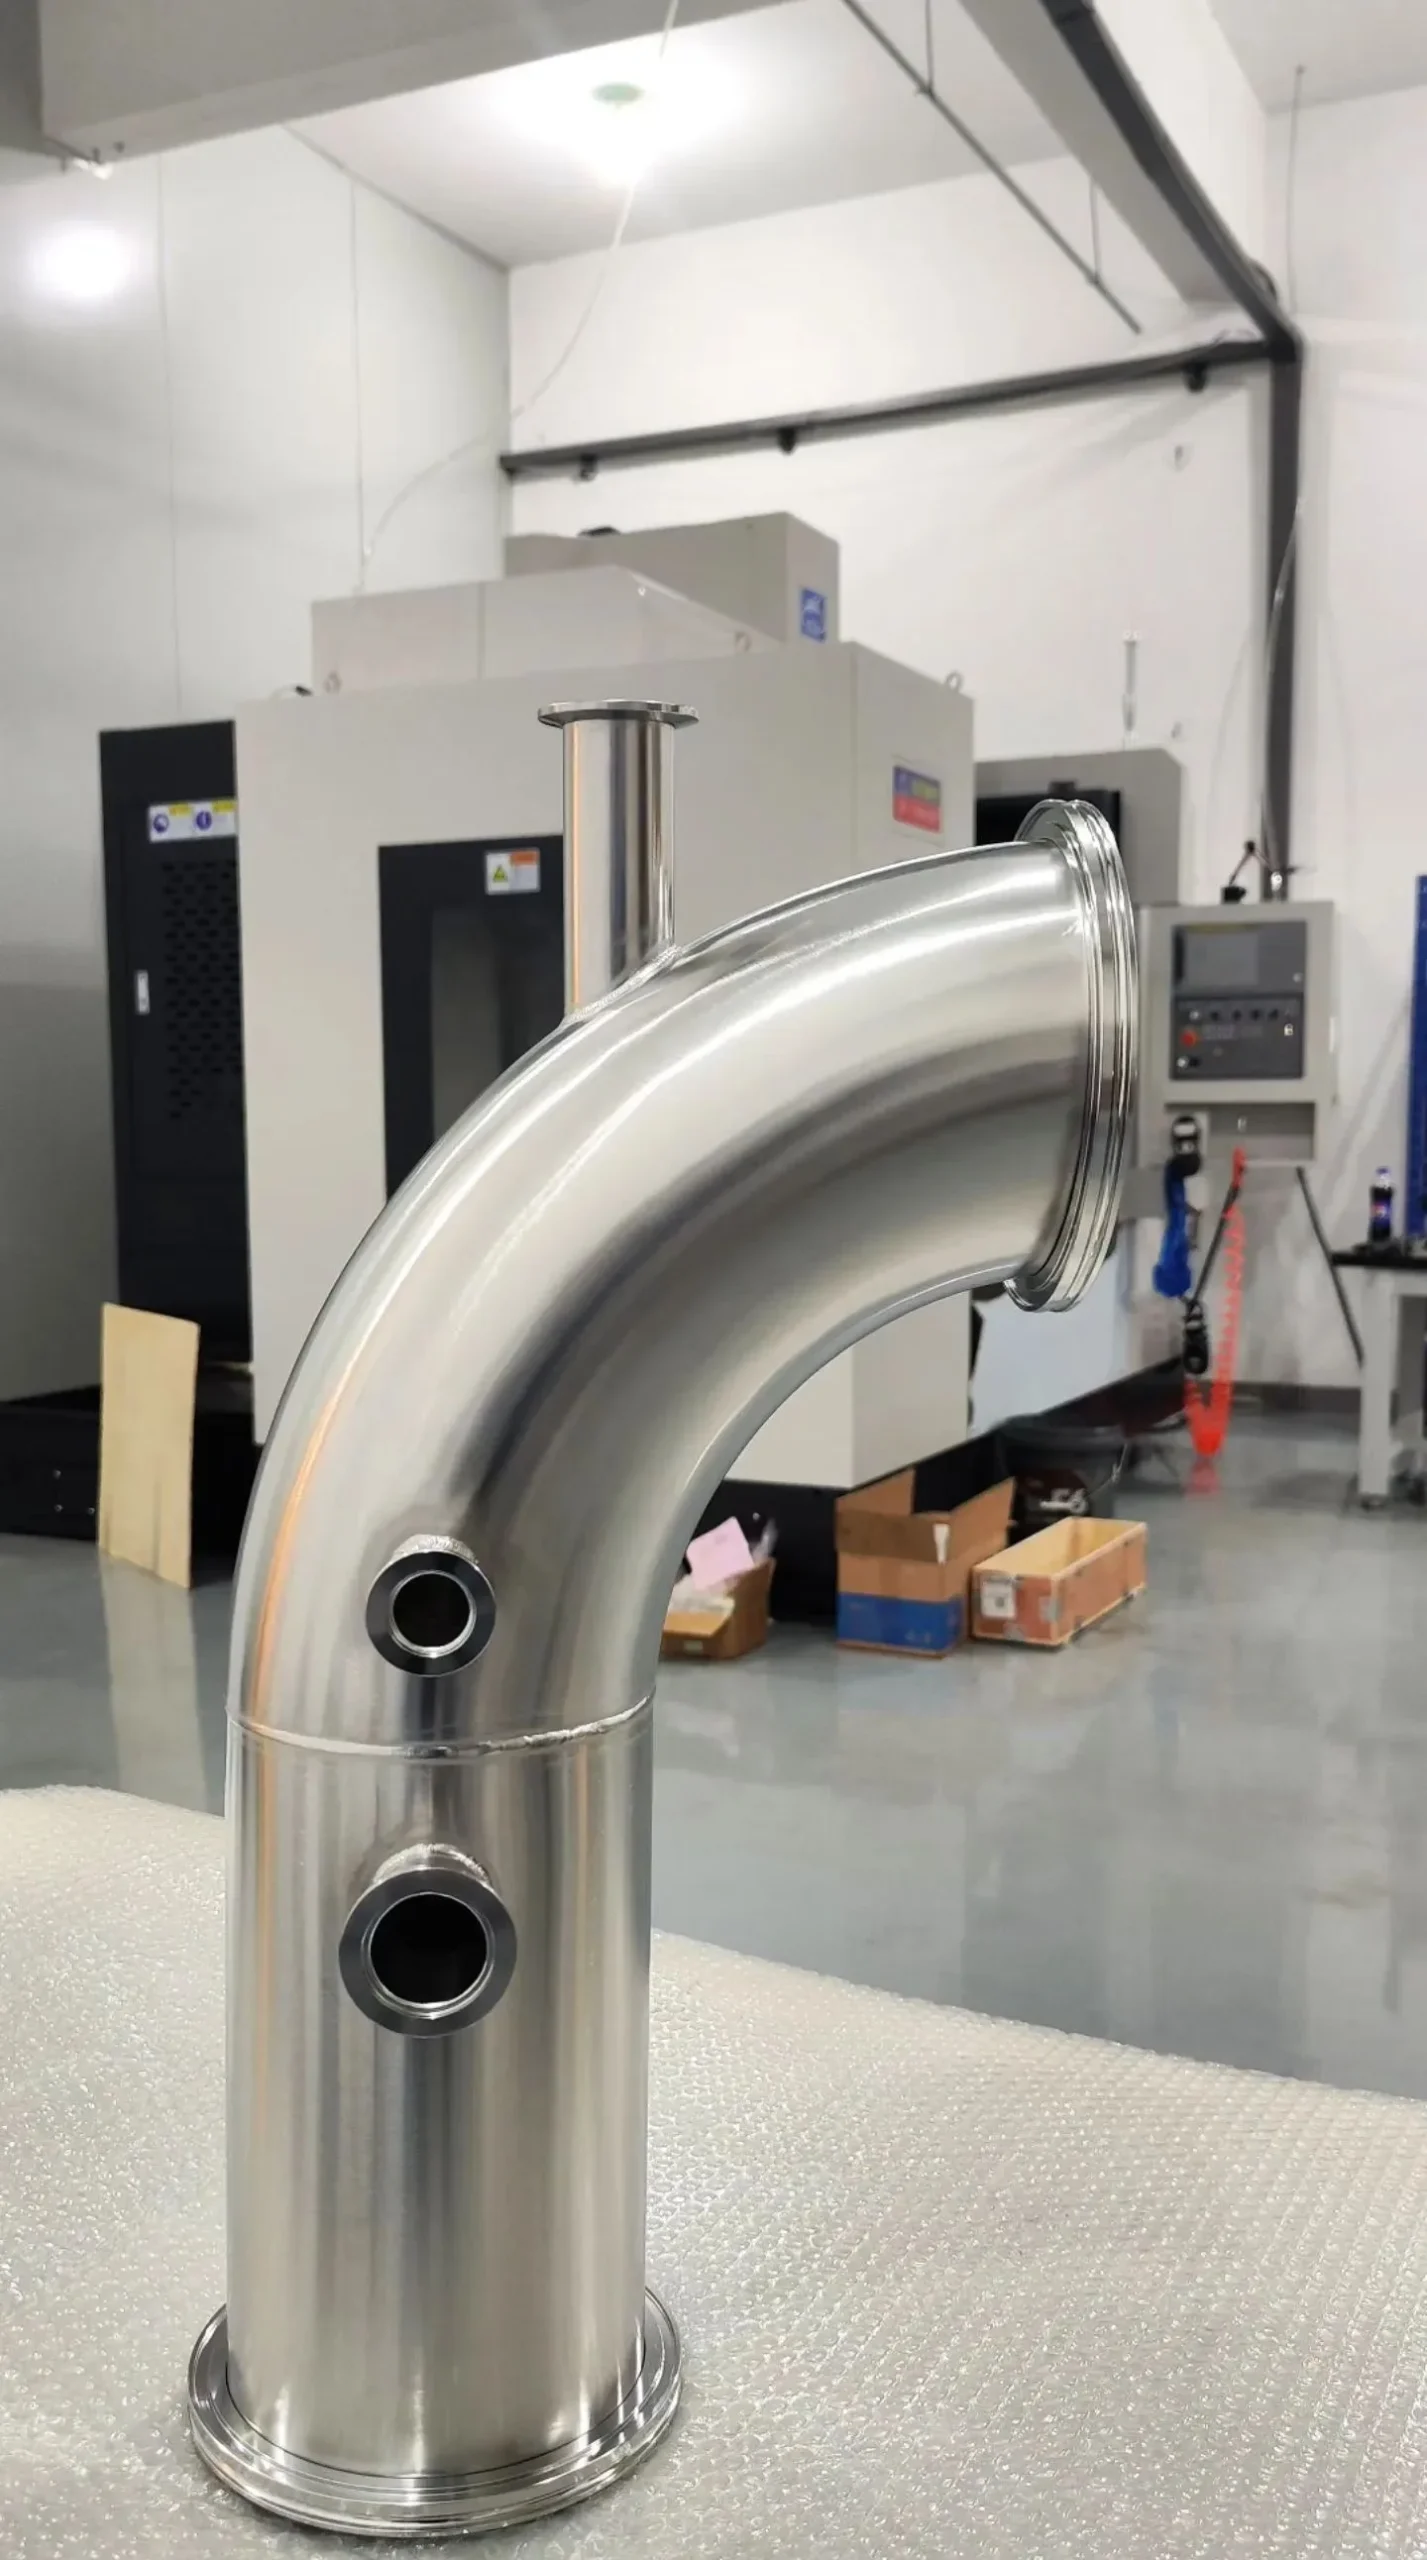
腔体制造商的报价里到底包含什么
半导体工艺腔体制造商的报价差异,八成来自密封面处理与文件包,而不是钢材重量本身。同一张316L腔体图纸,不同供应商报价可差40%。差距集中在电解抛光、焊接检验比例和检漏方式三项。 薄壁腔体按吨报价是常见误区。腔体价值在加工工时与检验工时。材料占比往往不到三成。三项必须逐项列出的成本
- 密封面加工:CF刀口、ISO-K法兰面与O形圈槽的粗糙度与平面度要求
- 焊接与检验:按 ISO 5817 评定的焊缝等级、PT或RT抽检比例
- 检漏与洁净:氦检漏率、清洗与包装方式、随件文件清单
被忽略的第四项:返工预留
很多供应商不报返工,但返工成本最终由买家以延期形式承担。工程评审阶段能消掉的设计歧义越多,这项隐性成本越低。真空法兰体系怎么选:CF、ISO-K 还是 ISO-KF
超高真空用CF,中真空用ISO-K,粗真空用ISO-KF。选错体系等于给自己埋漏点。三类法兰的螺栓力矩、垫片材质和可烘烤温度完全不同。混用会让检漏数据失去可比性。 CF刀口法兰按 ISO 3669 规定刀口几何,配无氧铜垫片,可烘烤到约450 °C。这是1×10⁻⁹ mbar 量级的常规选择。ISO-KF卡箍连接按 ISO 2861 执行,只属于粗真空范畴。它用O形圈密封,不宜进入烘烤流程。常见中国采购误区
第一是拿KF法兰做工艺腔体抽气口,第二是CF垫片重复使用,第三是没在图纸上标注粗糙度。三项都会在验收时暴露为“查不出原因的漏率”。 我们的工程团队在评审图纸时,第一件事是核对密封面粗糙度标注与法兰标准是否一致。缺少 Ra 值的图纸通常意味着后续要重做刀口。四种配置的对比
| 配置 | 典型压力范围 | 垫片 | 可烘烤温度 | 适用场景 |
|---|---|---|---|---|
| CF刀口法兰(ISO 3669) | 1×10⁻⁹ mbar 或更低 | 无氧铜 | 约450 °C | 工艺腔、离子源 |
| ISO-K / NW(ISO 1609) | 1×10⁻⁶ mbar 量级 | 氟橡胶O形圈 | 约150 °C | 前级管路、Load Lock |
| ISO-KF卡箍(ISO 2861) | 粗真空至1 Pa 左右 | 丁腈O形圈 | 不建议烘烤 | 干泵入口、放气管 |
| 金属面密封VCR | 1×10⁻⁸ mbar 量级 | 金属垫 | 约300 °C | 气体面板、小口径 |
把漏率写进合同:检漏方法与验收依据
只写“不漏”两个字的腔体合同,验收时一定吵架。合规的检漏报告必须写明示踪气体、校准漏孔值、最小可检漏率和测试压力。 氦质谱检漏按 ISO 20485 的示踪气体法执行,可达到约1×10⁻¹² Pa·m³/s 量级。压升法按 GB/T 32218-2015 执行,灵敏度只到约1×10⁻⁵ Pa·m³/s。两者不可互相替代。一个常被跳过的前提
压升测试必须在抽气足够久、放气曲线走平之后进行。否则测到的是水汽脱附,不是漏。 腔体表面水汽放气量随时间下降。抽气时间每延长十倍,放气率与压力各降一个数量级。这就是为什么清洗后的腔体要尽快抽空,而不是晾在车间等装配。虚拟漏点的排查顺序
压力上升曲线缓慢变弯,通常是虚拟漏点,外部喷氦找不到。盲孔、双道O形圈槽的封闭腔、螺纹孔底部积气,都属于这一类。需要内部充氦或隔离容积验证。洁净度与材料:Ra、电解抛光与烘烤温度
半导体级腔体的常见规格是316L电解抛光,湿润表面 Ra ≤ 0.4 µm,并支持250 °C 在线烘烤。这个组合不是装饰性要求。它直接决定腔体能否在合理时间内进入1×10⁻⁹ mbar 量级。 304材料可以用于非关键结构件,但进入工艺气路的腔体基本都走316L。材料牌号在图纸上必须写明熔炼方式与硫磷含量控制。否则焊接热裂纹风险上升。焊接细节决定漏率
全熔透TIG焊、无微气孔,是超高真空腔体的基本门槛。焊缝按 ISO 5817 B级评定,并在氦检之前完成 ISO 3452-1 规定的渗透检测。两道顺序颠倒会浪费一次检漏。烘烤温度与材料匹配
不锈钢腔体通常需要200 °C 以上,铝腔与铜腔多在150–200 °C 区间完成烘烤。烘烤温度写错,等于给后续调试留下一个无法解释的氢峰。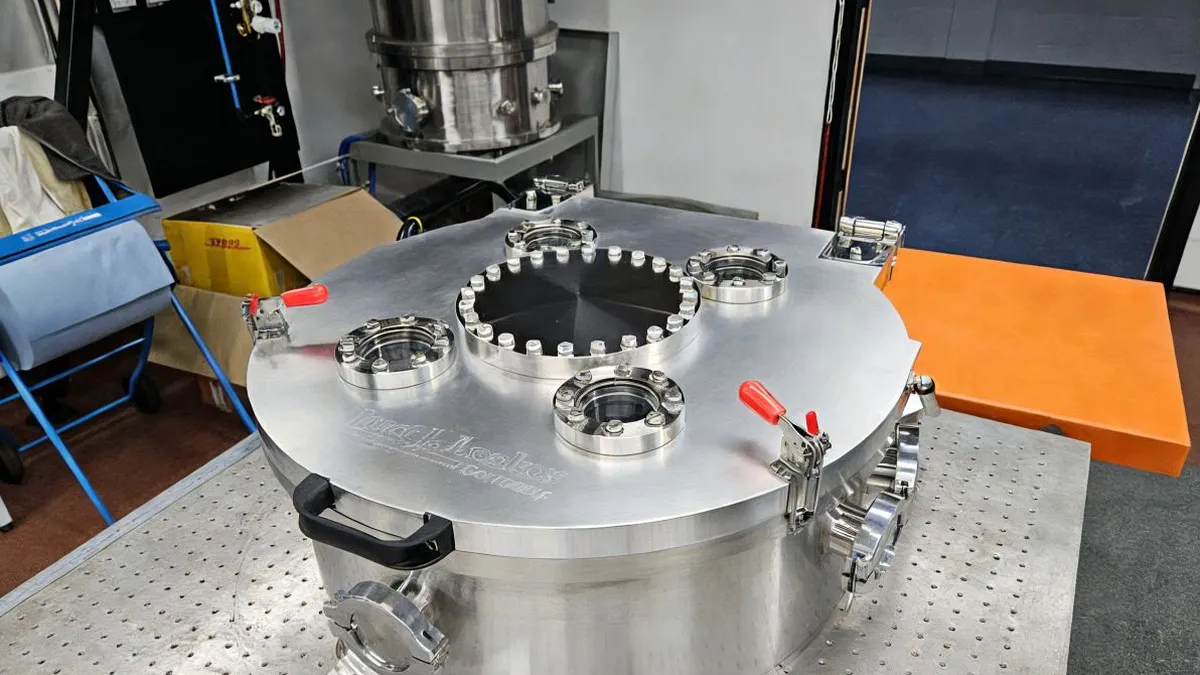
供应商审核:现场该看什么
审厂不看展厅,看三样东西:焊接工艺评定、检漏记录和洁净包装区。缺任何一项,都意味着质量依赖个人经验而非体系。 ISO 3834-2 是焊接质量的综合要求等级,对应完整的工艺评定与人员资质管理。具备该认证的工厂,WPS 与 PQR 通常是可追溯的。这一点比设备清单更能说明问题。文件包的完整性
合格的随件文件应包含材料质保书、尺寸报告、焊缝检验记录、检漏报告与清洗记录。缺少任一项,SEMI 相关客户审核时基本无法通过。集团制造基地的实际条件
集团位于江苏常熟虞山高新区的制造基地由苏州优尼库斯工程技术有限公司运营,厂区面积30,000 m²,2022年12月建成投产。该基地配备30,000 W光纤激光切割(最大板厚100 mm)与龙门加工中心,最大加工包络5,200 × 12,500 × 1,800 mm,定位精度0.02 mm。 该运营实体持有 EN ISO 3834-2 证书(TÜV SÜD 颁发,证书号 TÜV SÜD-MUC-WD-3095737.2021.003,有效期至2028年11月17日)。电解抛光与钝化在其厂内完成,不外协。氦质谱检漏能力达到1×10⁻⁹ mbar·l/s 量级,可支持UHV腔体交付。交期、NDA 与沟通节奏
腔体项目的交期风险不在机加工,而在检漏返修与文件确认。一个漏点返修加复检,通常要吞掉两到三周。交期缓冲应按每个漏点2–3周预留,具体返修次数买家须自行核实。 NDA 与图纸受控分发在半导体行业是硬性前置条件。3D模型、BOM 与RFQ 的流转需要有明确的接收人清单和版本控制。版本控制规则可参照 ISO 10007 的配置管理思路执行。一个商务接口的价值
多工厂协调最容易出错的地方是图纸版本。领拓互联(L.T.UNION)以单一商务接口对接经认证的合作工厂网络,按认证范围、设备、工艺经验与交期逐项目匹配,并由同一套质量管理体系统一检验文件格式。 这种模式的好处是责任清晰。领拓互联是工程协调与出口方,不宣称自有厂房或产能。实际制造由持证的运营实体在其认证范围内完成。项目透明度要具体
可核查的进度节点比“实时看板”有用。图纸冻结、材料到位、焊接完成、检漏通过、包装发运,五个节点有日期即可。买到低风险腔体的六个动作
把质量风险前置到图纸阶段,比在验收阶段争吵便宜得多。以下六步建议写进询价文件。真空技术术语与量级定义可参见 ISO 20485 检漏方法标准。- 图纸标注每处密封面的 Ra 值与法兰标准号
- 明确检漏方法、示踪气体与验收漏率数值
- 指定焊缝评定等级与无损检测比例
- 要求提供 WPS/PQR 编号与材料质保书
- 约定烘烤温度与清洗、包装方式
- 约定复检条件:放气后重复一次验收测试
常见问题
氦检漏率写到多少才算合理?工艺腔体常见验收值为1×10⁻⁹ mbar·l/s 量级,具体数值由客户规范决定。关键是报告里必须同时写明示踪气体、校准漏孔和测试压力,否则数字没有意义。检漏方法的国际口径可对照 ISO 20485。CF法兰和ISO-K法兰能混用吗?
不能直接对接,两者刀口与密封原理不同。混用需要转接件,且转接处会成为额外漏点。通常不建议放在工艺腔主体上。为什么腔体抽不到目标真空?
多数情况不是漏,而是放气或抽气口流导不足。分子流下管道流导与直径三次方成正比。长而窄的抽气口往往才是限制因素。316L和304怎么选?
进工艺气路、需要烘烤和电解抛光的腔体选316L。304可用在非真空侧的结构支架、外罩等部位,成本更低。认证是工厂的还是贸易商的?
必须看证书持有人与实际生产地址是否一致。EN ISO 3834-2、EN 1090 系列的证书属于持证运营实体。采购时应索取证书编号与有效期核对。下一步:把图纸发过来
把腔体图纸、法兰清单与真空指标发给我们,工程团队会先做一轮DFM评审。评审会指出密封面标注缺失、焊接可达性差、抽气口流导不足这三类最常见的返工点。法兰与焊缝的评定依据可先对照 ISO 5817 焊缝质量等级 自查。 领拓互联(L.T.UNION)以工程评审、制造协调与出口执行的角色参与项目,由 CEO 周游带队,其在工程、制造与国际供应链领域有17年以上经验。图纸与BOM在NDA下受控分发,报价与技术反馈按节点推进。北美客户可由 LEADING TOP UNION LLC 提供本地销售与售后支持。 请一并提供规格书、检漏要求与目标交期。资料齐全的项目,技术反馈通常在五个工作日内返回。设计、监造并出口工程钢结构、CNC 部件及各类定制制造产品——由通过 EN1090/ISO 3834-2 认证的合作伙伴工厂制造。 立即联系我们的工程团队,获取免费 DFM 评审与报价。
📧 邮箱: support@leadingtopunion.com
📞 电话/WhatsApp: +1 (307) 533 3212
🌐 网站: https://leadingtopunion.com
Leave a Reply