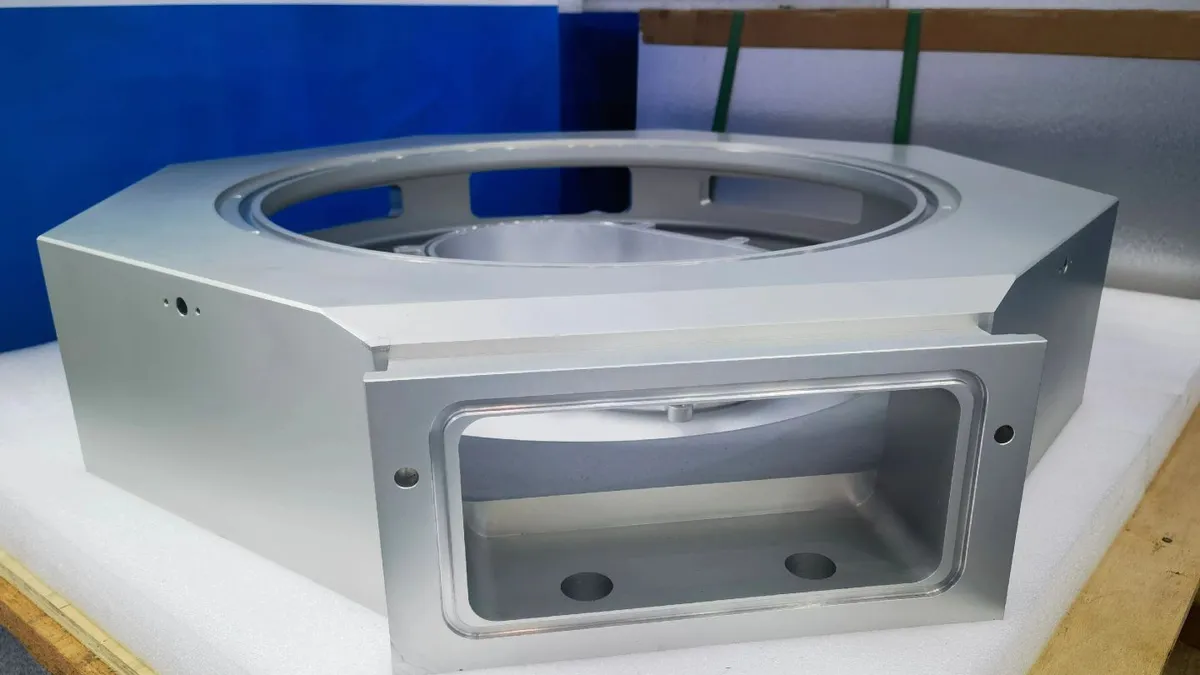
刻蚀腔体零部件的本质:加工件还是真空系统部件
刻蚀腔体零部件是指用于等离子刻蚀设备的真空腔体本体、内衬、气体分配盘、喷淋头座、观察窗法兰和传输腔接口件。它们要在1×10⁻⁶ mbar到1×10⁻⁸ mbar的工艺压力下长期工作,还要耐受含氟、含氯等离子体的腐蚀。 所以它不是按图纸把不锈钢切出来就行。 真正的门槛在三处:焊缝致密性、密封面粗糙度、以及清洗后到包装之间的洁净保持。前端工序做得好、后端包装失控,货到客户手上一样判废。这也是为什么2027年的采购评估,越来越多把物流与包装环节纳入技术评审,而不只是商务评审。工艺压力决定了材料与表面要求
常见规格是316L电解抛光,湿表面Ra ≤ 0.4 μm,配合250 °C烘烤除气。这个组合不是随便定的:奥氏体不锈钢在150 °C、200 °C、300 °C烘烤24小时后的氢出气率分别约为3×10⁻¹²、2×10⁻¹²、5×10⁻¹³ mbar·L/(s·cm²),温度越高残余氢越低。 铝腔体和铜腔体通常只烘到150–200 °C,钢腔体才需要200 °C以上。焊缝是漏率的第一来源
按EN ISO 5817评定焊缝质量等级,全熔透TIG焊接要求无微气孔,渗透检测按ISO 3452-1执行,之后才允许做氦检漏。顺序不能颠倒——先检漏再渗透检测,等于把缺陷漏在中间。国际标准化组织的ISO 5817焊缝质量等级给出了B级、C级、D级的具体缺欠限值,采购方应在图纸上直接标注等级,而不是留给供应商自行判断。2027年五类供应方案对比
把市场上可选的路径摊开比较,比只问一家报价更能看清风险在哪。下表把五类方案的设备能力、漏率与表面指标、适用场景和主要风险并列,便于逐项对照。 下表的漏率、粗糙度数值都是行业常规要求,具体项目以图纸和客户规范为准。| 方案 | 典型设备能力 | 漏率与表面 | 适用场景 | 主要风险 |
|---|---|---|---|---|
| 本地小型机加厂 | 三轴加工,无氦检漏设备 | 外委检漏,报告二次转手 | 非真空结构件、支架 | 漏率证据链断裂 |
| 真空专件厂 | 有氦质谱检漏,缺大型龙门 | 1×10⁻⁹ mbar·L/s可做 | 中小型腔体、法兰组件 | 大件需拆焊分段 |
| 半导体设备结构件厂 | 龙门CNC 12 m级,电解抛光自有 | Ra ≤ 0.4 μm,真空度可达1×10⁻⁹ mbar | 整腔、传输腔、内衬 | 排产周期长,需早锁档期 |
| 整机厂原厂配套 | 随设备绑定 | 随整机验收 | 新机台首台套 | 价格高,改型不灵活 |
| 工程协调+出口代理模式 | 按项目匹配认证工厂 | 按客户图纸定标准 | 海外客户、多品种小批量 | 需提前确认工厂认证范围 |
漏率指标怎么看:别被一个数字糊弄
漏率必须和测试方法绑在一起写,否则1×10⁻⁹这个数字没有意义。氦质谱检漏按ISO 20485示踪气体法可达到约1×10⁻¹² Pa·m³/s的量级,而压升法受限于约1×10⁻⁵ Pa·m³/s,还必须做温度修正。 两者相差七个数量级。 所以看到”漏率1×10⁻⁹”的报价,先问一句:用什么方法测的?校准漏孔是多少?最小可检漏率写了没有?一份合规的检漏报告要写明示踪气体、所用标准漏孔、最小可检漏率和测试压力。《GB/T 32293-2015 真空技术 检漏方法的选择》把氦检、压升、四极质谱 sniffing 三种方法的适用边界讲得很清楚,可以直接引用到技术协议里。 国际标准化组织的ISO 20485示踪气体检漏方法对测试条件与报告要素有明确要求,可作为技术协议的引用依据。虚拟漏孔是最容易被误判的
盲孔、双道O形圈槽、夹层空腔都会造成”虚拟漏”,表现是压升曲线缓慢衰减,喷氦从外面根本找不到。压升法只有在出气曲线走平之后才有意义,否则测到的全是解吸,看起来像漏、其实不漏。 工程上第一件要查的事,往往是螺纹盲孔有没有做通孔排气处理。泵口通导常被忽略
腔体实际抽速 Seff = Sp·C/(Sp+C),分子流下管道的通导C大致按d³/L变化。泵选得再大,抽气口又细又长,腔体压力还是下不来。分子泵性能要按ISO 21360-1的抽速定义来标,拿水环泵的试验标准去套干泵,是常见的引用错误。洁净度与包装:出口环节最容易翻车的地方
洁净度不是清洗完就结束,而是从清洗完成到客户开箱之间的全过程管理。250 °C烘烤后的腔体一旦接触空气,几小时内就会重新吸附水汽,所以验收测试要放在规定的”通气—抽气”循环之后做,而不是烘完立刻做。 这条规则对出口订单尤其致命。 海运周期动辄30–45天,集装箱内温差大、湿度高。清洗后如果只用普通PE膜包裹、没有干燥剂和铝箔袋,到货时的颗粒与水分状况与出厂时完全不同。这也是我们建议把包装规范写进合同附件的原因。 提到半导体设备零部件的验收文件体系,SEMI的SEMI国际标准体系是行业内普遍引用的框架,采购方可以据此要求供应商提供对应的检验记录格式。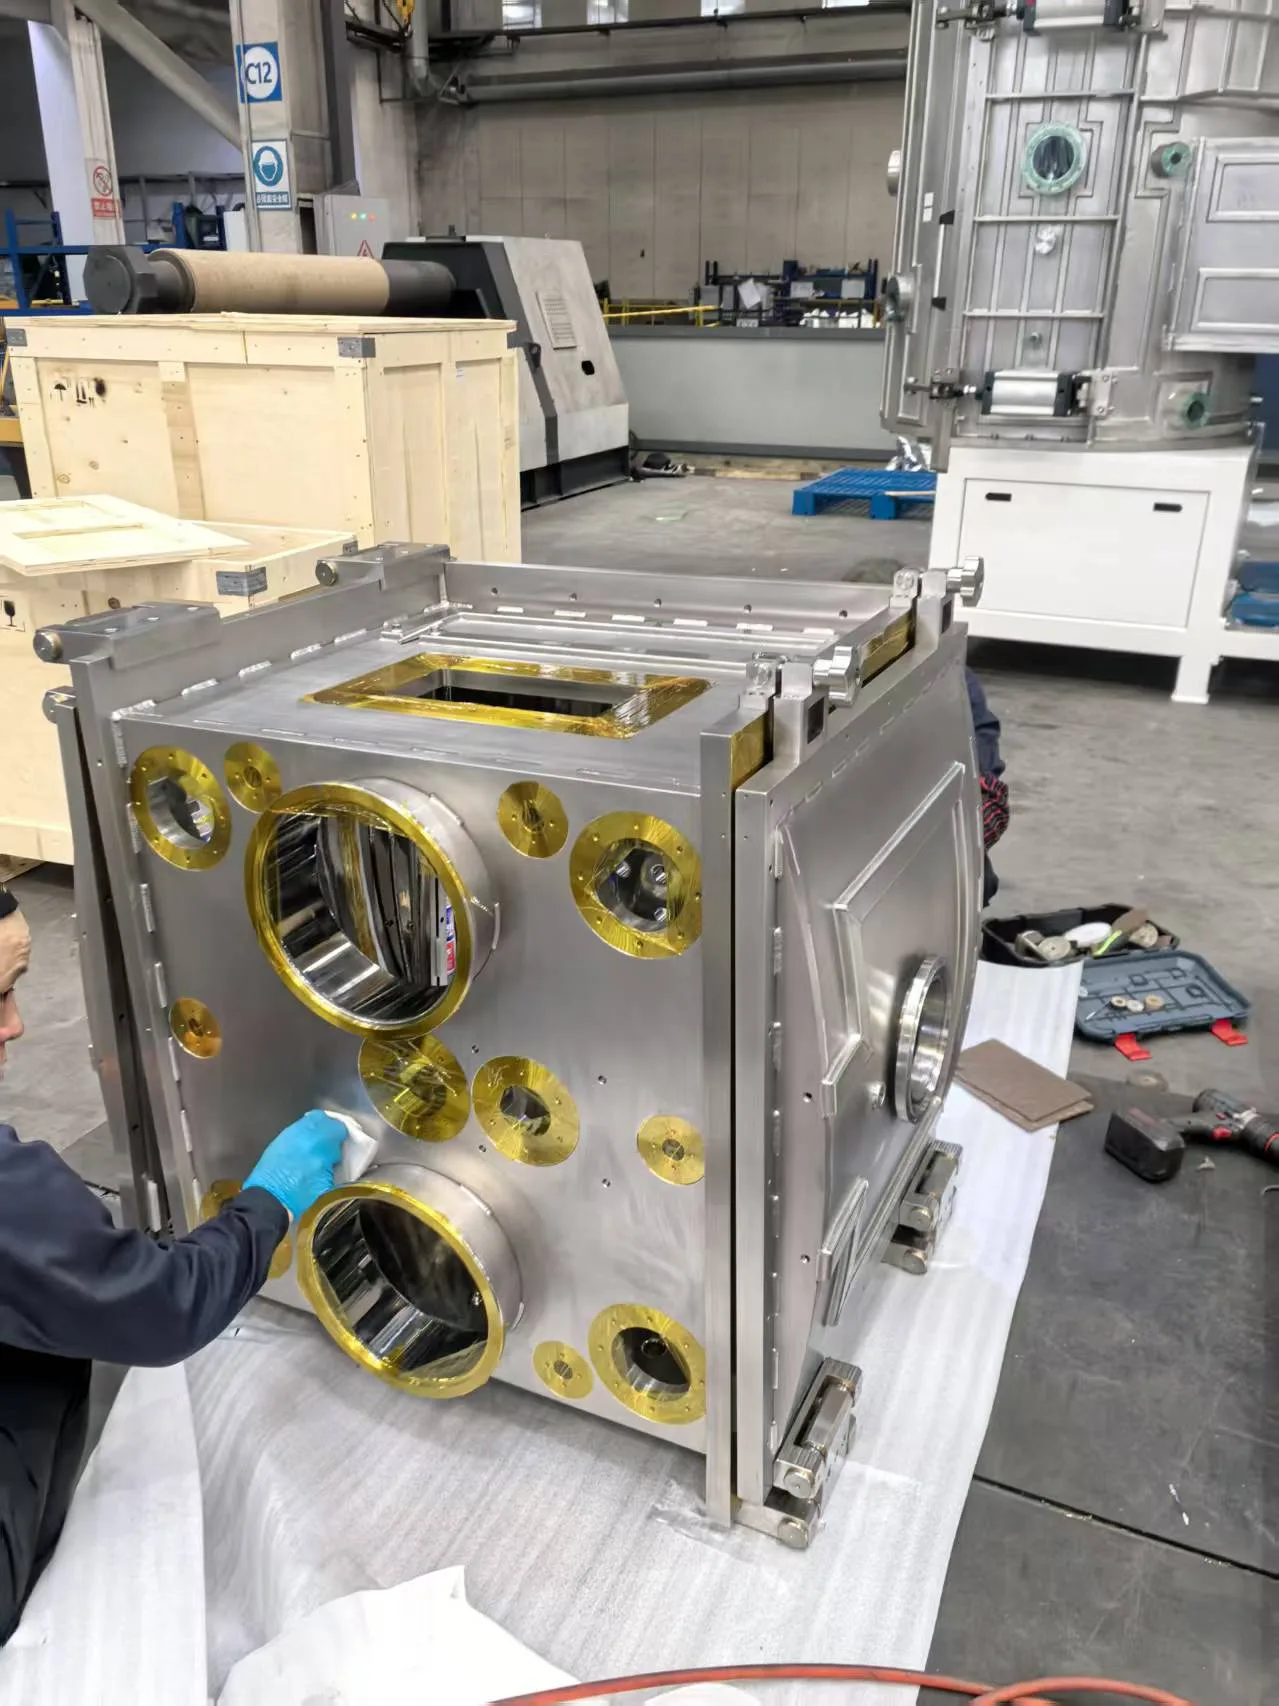
供应商评估清单:现场该问什么
审厂时不要只看设备铭牌,要顺着一个零件走完全流程。下面这份清单按提问顺序排列,比通用的供应商评分表更实用。- 氦检漏是在本厂做还是外委?标准漏孔最近一次校准日期是什么时候?
- 电解抛光和钝化是自有工序还是外协?外协的话,槽液更换记录能否提供?
- 焊缝质量等级在图纸上有无标注?WPS编号与焊接工艺评定是否对应?
- 清洗后到包装之间是否有洁净区?包装方案是否做过运输验证?
- 大件龙门加工的最大包络是多少?超出后如何处理?
- 出口单证由谁出具?原产地证、材质证明、检验报告的签发主体是否一致?
设备能力的实际参考
以集团常州常熟制造基地(由苏州优耐克斯工程技术有限公司运营)为例,其龙门加工中心包络可达5,200 × 12,500 × 1,800 mm,定位精度0.02 mm,配Zeiss三坐标在±0.02 mm范围验证;30,000 W光纤激光切割最大板厚100 mm。该基地持有EN 1090-1/-2/-3与EN ISO 3834-2证书,证书编号TÜV SÜD-MUC-WD-3095737.2021.003,有效期至2028年11月17日——证书属于持证主体,且仅在其认证范围内、项目适用时引用。 这些数字说明的是能力上限,不是每个项目的承诺交期。物流角度:把交期当成技术参数来管
腔体类零件的物流风险,八成集中在”大件、薄壁、高洁净”这三个特征叠加的时候。一个直径800 mm的腔体,壁厚可能只有6 mm,吊装点如果没在图纸上预留,装柜时用钢丝绳一勒就变形。 变形了,密封面就废了。 所以DFM评审阶段就要确认吊装耳、运输工装和堆码方式。我们的工程团队在审图时,通常先看三处:密封面是否有保护台阶、盲孔是否留排气、吊装与翻转是否有受力点。这三处不改,后面返工概率最高——这是实际做下来最常见的返工来源,不是加工精度问题。 关于真空法兰的接口尺寸,CF法兰按ISO 3669、KF按ISO 2861,采购方在询价时把法兰标准号写进图纸,可以省掉一轮技术澄清。国际标准化组织的ISO 3669真空法兰标准对刀口法兰的尺寸与材质有明确规定。出口环节的合规与文件
半导体设备零部件涉及两用物项判断时,出口经营者需要按中国商务部出口管制相关规定做归类确认。这一步不能等到订舱时才想起来做,尤其是含特殊合金或特殊结构的腔体件。 北美方向的客户,由LEADING TOP UNION LLC提供本地销售与售后接口,商务与技术沟通不必跨时区反复转述。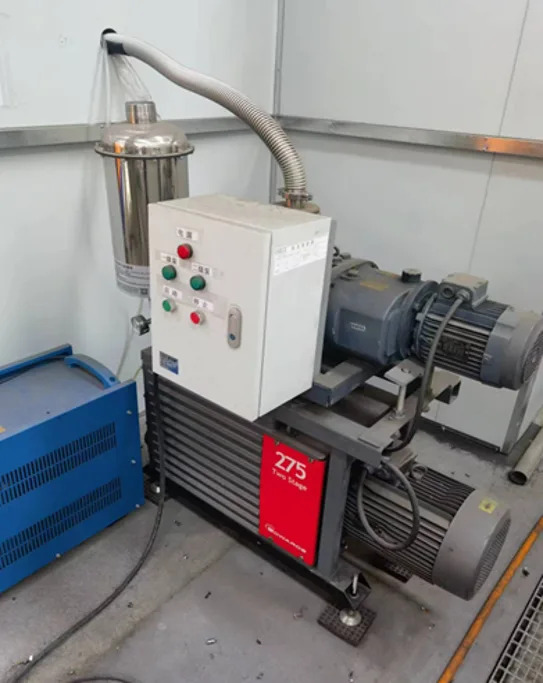
常见问题
刻蚀腔体零部件供应商一般能提供什么漏率水平?
常规要求是1×10⁻⁹ mbar·L/s,采用氦质谱检漏,测试方法与校准漏孔需在报告中写明。更高要求需按客户规范单独确认,不要在报价阶段口头承诺。 检漏方法的适用边界可对照ISO 20485示踪气体检漏的条款确认,避免把不同方法的数值直接比较。腔体要做到Ra 0.4 μm,是全部表面还是只有密封面?
通常只对湿表面和密封面提出要求,外表面可按Ra 3.2 μm控制。范围写不清会导致成本虚高,也会让检验时产生争议。从下单到出货大概多久?
取决于腔体尺寸、焊接工作量与是否含电解抛光。建议在询价时同时给出目标到货日,让供应商把排产档期和物流周期一起回复,而不是只报生产周期。能不能用我们的图纸直接做,保密怎么处理?
可以,签NDA后按受控文件分发,图纸、3D模型、BOM与询价文件不进入公开渠道。项目结束后按约定归还或销毁。出口时谁负责材质证明和检验报告?
由实际生产并持证的企业签发,商务与单证协调由出口方负责。签约前先确认签发主体名称与合同主体是否一致。下一步:把图纸发过来
与其在参数表上反复对口径,不如直接发一份实际图纸。请把腔体图纸、材料牌号、法兰标准、漏率要求与目标到货日一并提供,我们的工程团队会先做一轮DFM评审,指出密封面、焊缝坡口与吊装点上的风险,再给出可核实的排产与物流方案。 选择刻蚀腔体零部件供应商,本质上是在选一条能被审计的证据链。领拓互联提供的是一个商务接口、一套质量管理体系与工程主导的评审流程——具体制造在持证的运营实体工厂内完成。 想了解腔体结构件的配套方式,可查看半导体真空腔体配套方案,或直接把图纸和规格书发给我们。出口单证的归类与申报要求,可参考ISO 3669真空法兰标准中关于接口标识的说明,便于与海关编码对应。设计、监造并出口工程钢结构、CNC 部件及各类定制制造产品——由通过 EN1090/ISO 3834-2 认证的合作伙伴工厂制造。 立即联系我们的工程团队,获取免费 DFM 评审与报价。
📧 邮箱: support@leadingtopunion.com
📞 电话/WhatsApp: +1 (307) 533 3212
🌐 网站: https://leadingtopunion.com
Leave a Reply